


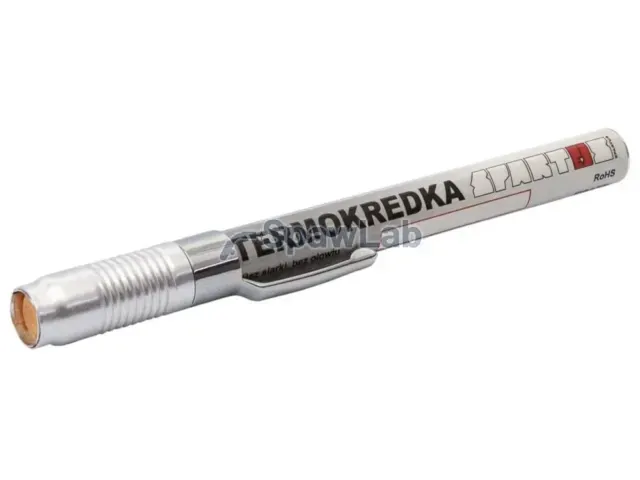
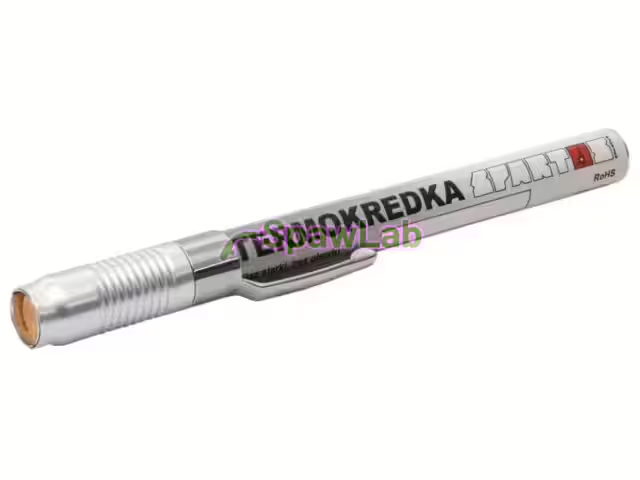
Termokredka jest najprostszym sposobem kontroli temperatury podgrzewania wstępnego i międzyściegowej. Pociągasz kreskę na materiale i obserwujesz: kredka topi się dokładnie w swojej temperaturze, więc masz jednoznaczną informację, czy wolno kłaść kolejny ścieg. Dla stali niestopowej powyżej 25 mm typowy zakres to 100 do 150 stopni Celsjusza, a przy stalach ulepszanych temperaturę wyznacza procedura spawania.
Spray antyodpryskowy nakłada się na dyszę gazową i na blachę wokół spoiny. Odpryski nie przywierają, więc dysza pracuje dłużej, a detal nie wymaga zbijania kulek młotkiem. Do nierdzewki wybieraj preparaty bez silikonu i bez chlorków, bo silikon uniemożliwia późniejsze malowanie, a chlorki zaczynają korozję wżerową.
Po spawaniu nierdzewki barwną warstwę tlenków trzeba usunąć, inaczej stal traci odporność w strefie przebarwienia. Pasta do trawienia rozpuszcza tlenki, a preparat do pasywacji odbudowuje warstwę chromu. Pracuj w rękawicach odpornych na kwasy i spłukuj obficie wodą, kierując się kartą charakterystyki produktu.
Płyn chłodzący do chłodnic to nie woda z kranu. Gotowe płyny mają dodatki przeciw korozji i przeciw zamarzaniu, a przy pracy zimą chronią pompę i uchwyt przed rozsadzeniem. Woda destylowana bez inhibitorów szybko zarasta osadem w kanałach uchwytu.
Do znakowania stali używaj markerów odpornych na temperaturę i rysików z węglika, bo zwykły flamaster spala się przy pierwszym ściegu i zostawia nalot na spoinie.