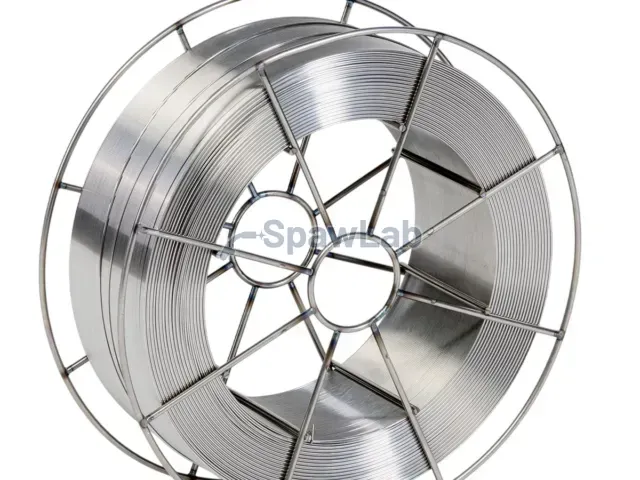
Do czego używa się BÖHLER A 7 CN-IG drut lity MIG/MAG
BÖHLER A 7 CN-IG to drut lity MIG/MAG do spawania stali nierdzewnych i kwasoodpornych. Znajduje zastosowanie w budowie zbiorników, rurociągów procesowych i aparatury dla przemysłu chemicznego oraz spożywczego.
Pracuje w osłonie gazu, przy podawaniu ciągłym z uchwytu półautomatu. Stopiwo ma strukturę austenityczną.
Klasyfikacja EN ISO: 14343-A 18 8 Mn
Klasyfikacja AWS: A5.9 / SFA-5.9 ER307 (mod.)
Gaz osłonowy: M12, M13
Średnice: 0,8 / 1,0 / 1,2 / 1,4 / 1,6 / 2,5 mm
Dopuszczenia: TÜV (00024), DB (43.132.44), CE
Używaj osobnych szczotek i tarcz przeznaczonych tylko do nierdzewki, opiłki stali węglowej wywołują korozję nalotową na licu. Sprawdzaj końcówkę prądową, zużyty otwór rozstraja podawanie drutu i powoduje przypalanie. Dobierz rolki podające do średnicy drutu i sprawdź stan prowadnicy, bo poślizg drutu od razu widać w niestabilnym łuku. Średnicę dobierz do grubości materiału i pozycji spawania, cieńsze druty łatwiej prowadzić w pozycjach wymuszonych.
Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 08/2024. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.
Skład chemiczny, % wag.
C
Si
Mn
Cr
Ni
0,08
0,8
7,0
19
8,2
Dane spawania i dopuszczenia
Biegunowość
prąd stały, elektroda na plusie (DC+)
Dopuszczenia
DB (43.132.44), C.E
Wydanie karty
08/2024
Własności mechaniczne stopiwa, wartości typowe
Stan
Granica plastyczności Re, MPa
Wytrzymałość Rm, MPa
Wydłużenie A, %
Udarność KV, J przy 20 °C
Udarność KV, J przy -110 °C
u
430 (min. 350)
640 (min. 600)
42 (min. 35)
110
32
u: bez obróbki cieplnej, stan po spawaniu, gaz osłonowy Ar + max. 2.5% CO 2
Pasuje do
Do jakich materiałów i maszyn
Materiały podstawowe
Grupa materiałowa: stale nierdzewne i kwasoodporne. Dokładne gatunki i grubości znajdziesz w karcie katalogowej producenta, a przy nietypowym złączu zadzwoń, dobierzemy spoiwo.
Proces i maszyny
Drut lity MIG/MAG, pracuje na każdej sprawnej maszynie do tego procesu: spawarki MIG/MAG. Gaz osłonowy: M12: Ar z dodatkiem CO2 (do 5 %), M13: Ar z dodatkiem O2 (do 3 %).
Niezbędne cookies obsługują koszyk i sesję, działają zawsze. Za twoją zgodą włączamy statystykę (Google Analytics) i reklamę (Google Ads, Meta): liczymy wizyty i skuteczność kampanii. Wybór zmienisz w każdej chwili. Polityka prywatności
Niezbędne cookies działają zawsze, bez nich koszyk i logowanie nie zadziałają.