
Böhler Welding, pręt TIG, stale niestopowe i niskostopowe

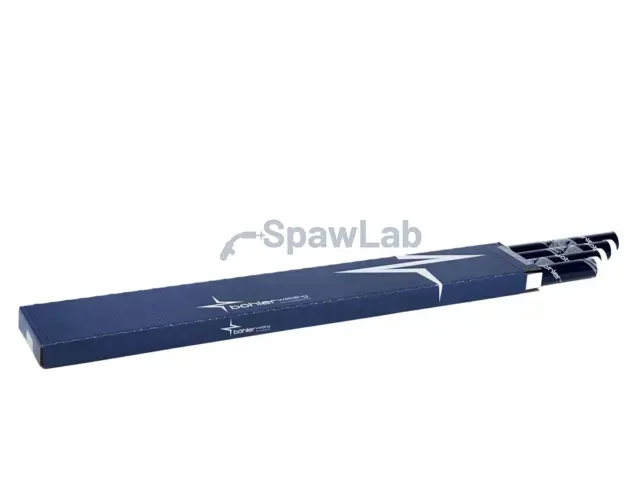
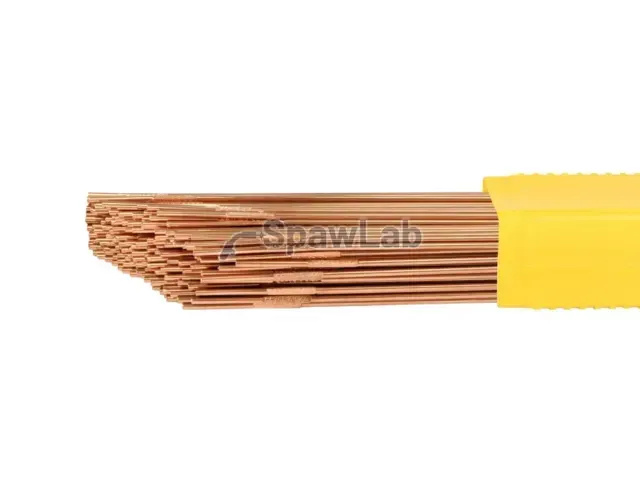
BÖHLER EMK 8 pręt TIG

Klasyfikacja EN ISO636-A W 4Si1
Klasyfikacja AWSA5.18 / SFA-5.18 ER70S-6
Gaz osłonowyI1: argon 100 %
Cena na zapytanie
Podaj średnicę i ilość, wycenimy w godzinach pracy

Administratorem danych jest Spawlab. Dane wykorzystamy tylko do odpowiedzi na to zapytanie o cenę. Więcej w polityce prywatności.

Autoryzowany dystrybutorvoestalpine Böhler Welding
Wysyłka kurieremz magazynu w Krotoszynie
Karta katalogowaskład, własności, parametry
Dobór drutupomoc inżyniera spawalnika
Karta katalogowa producenta
Zastosowanie

Do czego używa się BÖHLER EMK 8 pręt TIG

Pręt TIG BÖHLER EMK 8. Sprawdza się przy spawaniu stali niestopowych i niskostopowych. Znajduje zastosowanie w budownictwie stalowym, przy zbiornikach, orurowaniu i produkcji seryjnej.

Do łączenia gatunków takich jak S235JR, S355JR, S235J0, S355J0, S450J0, S235J2, S355J2 i im pokrewnych. Stosowany przy kotłach i zbiornikach ciśnieniowych objętych dozorem technicznym. Pracuje przy konstrukcjach spawanych, halach, ramach, elementach maszyn i naprawach stali konstrukcyjnej.

  • Klasyfikacja EN ISO: 636-A W 4Si1
  • Klasyfikacja AWS: A5.18 / SFA-5.18 ER70S-6
  • Gaz osłonowy: I1
  • Średnice: 2,4 / 3,2 mm

Oczyść rowek z rdzy, farby i tłuszczu, na zanieczyszczonej blasze pojawią się pory nawet przy dobrze ustawionych parametrach. Utrzymuj pręt w strefie osłony gazowej także po oderwaniu od jeziorka, zimny utleniony koniec zabrudzi kolejną kroplę. Ustaw opóźnienie wypływu gazu na tyle długie, żeby jeziorko i elektroda ostygły pod osłoną. Cieńsze średnice sprawdzają się przy warstwach graniowych i cienkich blachach, grubsze przy wypełnianiu.
Karta producenta

Skład chemiczny i własności wg karty producenta

Karta PDF

Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 12/2021. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.

Skład chemiczny, % wag.
CSiMn
0,11,01,8
Dane spawania i dopuszczenia
Biegunowośćprąd stały, elektroda na minusie (DC-)
Gaz osłonowy wg EN ISO 14175I1
Wydanie karty12/2021
Własności mechaniczne stopiwa, wartości typowe
Stan Granica plastyczności Re, MPa Wytrzymałość Rm, MPa Wydłużenie A, % Udarność KV, J przy -40 °C
u 470 (min. 460) 600 (zakres 530 do 680) 26 (min. 20) 50 (min. 47)
s 420 (min. 355) 530 (zakres 440 do 570) 28 (min. 22) 80 (min. 47)
  • u: bez obróbki cieplnej, stan po spawaniu, gaz osłonowy 100 % Ar
  • s: po wyżarzaniu odprężającym, 600 °C/2h, gaz osłonowy 100 % Ar
Pasuje do

Do jakich materiałów i maszyn

Materiały podstawowe
  • S235JR
  • S355JR
  • S235J0
  • S355J0
  • S450J0
  • S235J2
  • S355J2
  • S275N
  • S460N
  • S275M
  • S460M
  • P235GH
Proces i maszyny

Pręt TIG, pracuje na każdej sprawnej maszynie do tego procesu: spawarki TIG. Gaz osłonowy: I1: argon 100 %.

Używane spawarki TIG Nowe spawarki TIG Zapytaj o dobór
Zamiennik techniczny

Zamiennik tego spoiwa

Zamiennik o tej samej klasyfikacji, średnicy i gazie osłonowym dobierzemy przez telefon: +48 669 162 833.

Z tej samej grupy

Inne spoiwa do tego samego materiału

Do porównania przed zakupem. Zamiennik do WPS znajdziesz wyżej.

Wszystkie: Pręty TIG
