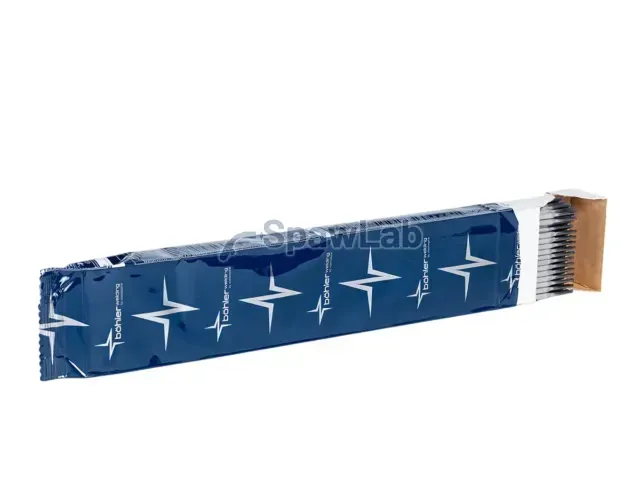
Böhler Welding, elektroda otulona, stale wysokowytrzymałe

BÖHLER FOX EV 62 elektroda otulona

Klasyfikacja EN ISOEN ISO 2560-A: E 50 6 Mn1Ni B 4 2 H5, EN ISO 2560-B: E 5516-GA
Klasyfikacja AWSAWS A5.5 / SFA-5.5: E8018-G H4R, AWS A5.5M: E5516-G H4R
DopuszczeniaABS, BV, DB, DNV, LR, VG 95132, CE
Cena na zapytanie
Podaj średnicę i ilość, wycenimy w godzinach pracy

Administratorem danych jest Spawlab. Dane wykorzystamy tylko do odpowiedzi na to zapytanie o cenę. Więcej w polityce prywatności.

Autoryzowany dystrybutorvoestalpine Böhler Welding
Wysyłka kurieremz magazynu w Krotoszynie
Karta katalogowaskład, własności, parametry
Dobór drutupomoc inżyniera spawalnika
Karta katalogowa producenta
Zastosowanie

Do czego używa się BÖHLER FOX EV 62 elektroda otulona

BÖHLER FOX EV 62 to elektroda otulona zasadowa ze stopiwem MnNi, typ E8018-G H4R. Producent kieruje ją do drobnoziarnistych stali konstrukcyjnych, do konstrukcji stalowych, budowy mostów oraz zbiorników na gaz. Udarność stopiwa utrzymuje się do minus 60 st. C.

Materiały podstawowe to S355N do S500Q, P355NL1 do S500QL, P355NL2 do S500QL1 oraz rury L360NB do L415NB i L360MB do L485MB. Spoiny wychodzą czyste w badaniu radiograficznym, co przy odbiorach mostowych i zbiornikowych rozstrzyga o wyniku. Produkcja obejmuje średnice do 6,0 mm, więc grubą blachę wypełnisz mniejszą liczbą przejść.

  • Klasyfikacja EN ISO 2560-A: E 50 6 Mn1Ni B 4 2 H5
  • Klasyfikacja EN ISO 2560-B: E 5516-GA
  • Klasyfikacja AWS A5.5 / SFA-5.5: E8018-G H4R
  • Otulina: zasadowa
  • Prąd: DC+
  • Średnice: 3,2; 4,0; 5,0 i 6,0 mm
  • Długości: 350 i 450 mm
  • Dopuszczenia: ABS, BV, DB, DNV, LR, VG 95132, CE

Do badania radiograficznego przygotuj złącze bez ostrych przejść, więc przeszlifuj każdą warstwę tam, gdzie ścieg wchodzi na ścieg. Elektrody susz według karty, bo pory w spoinie zasadowej biorą się głównie z wilgoci. Przy średnicy 6,0 mm pracuj w pozycji podolnej i pilnuj temperatury międzyściegowej. Przy grubych blachach ustal podgrzewanie wstępne według grubości i gatunku, nie na oko.

Karta producenta

Skład chemiczny i własności wg karty producenta

Karta PDF

Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 06/2026. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.

Skład chemiczny, % wag.
CSiMnNi
0,070,251,500,95
Dane spawania i dopuszczenia
DopuszczeniaABS, BV, DB, DNV, LR, VG 95132, CE
Wydanie karty06/2026
Własności mechaniczne stopiwa, wartości typowe
Stan Granica plastyczności Re, MPa Wytrzymałość Rm, MPa Wydłużenie A, % Udarność KV, J przy 20 °C Udarność KV, J przy -60 °C
u 530 (min. 500) 620 (zakres 560 do 720) 19 140 55 (min. 47)
s 470 560 25 140 50
  • u: bez obróbki cieplnej, stan po spawaniu
  • s: po wyżarzaniu odprężającym 620 °C/2h / furnace down to 300 °C
Pasuje do

Do jakich materiałów i maszyn

Materiały podstawowe
  • S355N do S500Q
  • P355NL1 do S500QL
  • P355NL2 do S500QL1
  • L360NB do L415NB
  • L360MB do L485MB

prąd: DC+

Proces i maszyny

Elektroda otulona, pracuje na każdej sprawnej maszynie do tego procesu: spawarki MMA i inwertory.

Używane spawarki MMA i inwertory Nowe spawarki MMA i inwertory Zapytaj o dobór
Zamiennik techniczny

Zamiennik tego spoiwa

Zamiennik o tej samej klasyfikacji, średnicy i gazie osłonowym dobierzemy przez telefon: +48 669 162 833.

Z tej samej grupy

Inne spoiwa do tego samego materiału

Do porównania przed zakupem. Zamiennik do WPS znajdziesz wyżej.

Wszystkie: Elektrody otulone