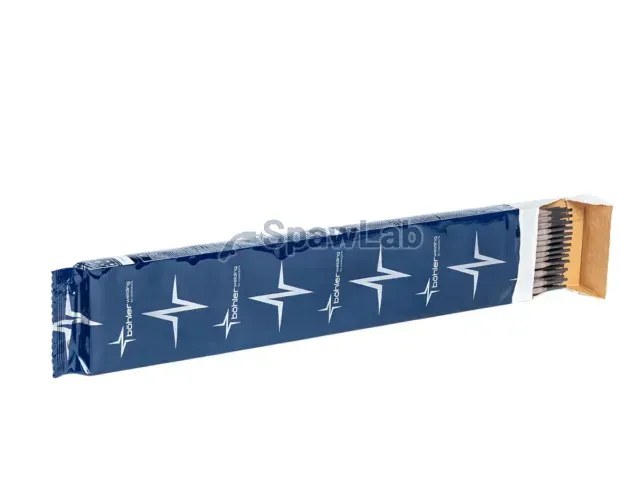
Böhler Welding, elektroda otulona, stale wysokowytrzymałe

BÖHLER FOX EV 70 Mo elektroda otulona

Klasyfikacja EN ISOEN ISO 18275-A: E 55 3 MnMo B T 4 2 H10, EN ISO 18275-B: E6218-G A H10
Klasyfikacja AWSAWS A5.5 / SFA-5.5: E9018-D1 (mod.), AWS A5.5 / SFA-5.5: E9018-G, AWS A5.5M: E6218-D1 (mod.), AWS A5.5M: E6218-G
DopuszczeniaTÜV (01178), DB (10.014.91, 82.014.04), CE
Cena na zapytanie
Podaj średnicę i ilość, wycenimy w godzinach pracy

Administratorem danych jest Spawlab. Dane wykorzystamy tylko do odpowiedzi na to zapytanie o cenę. Więcej w polityce prywatności.

Autoryzowany dystrybutorvoestalpine Böhler Welding
Wysyłka kurieremz magazynu w Krotoszynie
Karta katalogowaskład, własności, parametry
Dobór drutupomoc inżyniera spawalnika
Karta katalogowa producenta
Zastosowanie

Do czego używa się BÖHLER FOX EV 70 Mo elektroda otulona

BÖHLER FOX EV 70 Mo to elektroda otulona zasadowa ze stopiwem MnMo, przewidziana do drobnoziarnistych stali konstrukcyjnych o wysokiej wytrzymałości oraz do stali pracujących w podwyższonej temperaturze, na przykład 15NiCuMoNb5S. Stopiwo jest odporne na pękanie i na starzenie.

Materiały podstawowe to S460Q do S555Q, rury L415MB do L555MB i L415QB do L555QB oraz S460N, S460M i P460N. Spawalność jest bardzo dobra w każdej pozycji z wyjątkiem pionowej z góry na dół. Klasa wodorowa to H10, a produkcja obejmuje jedną średnicę 3,2 mm i długość 350 mm. Elektroda ma dopuszczenia TÜV oraz kolei niemieckich DB.

  • Klasyfikacja EN ISO 18275-A: E 55 3 MnMo B T 4 2 H10
  • Klasyfikacja EN ISO 18275-B: E6218-G A H10
  • Klasyfikacja AWS A5.5 / SFA-5.5: E9018-G oraz E9018-D1 (mod.)
  • Otulina: zasadowa
  • Prąd: DC+
  • Średnice: 3,2 mm
  • Długości: 350 mm
  • Dopuszczenia: TÜV (01178), DB (10.014.91, 82.014.04), CE

Jedna średnica oznacza, że parametrów nie dobierzesz zmianą elektrody, tylko prądem i prędkością, więc rozpisz je na próbce przed pierwszą spoiną. Stale do pracy w podwyższonej temperaturze zwykle wymagają wyżarzania odprężającego po spawaniu, sprawdź to w karcie materiału podstawowego. Elektrody susz według instrukcji, klasa H10 też tego wymaga. Ściegi prowadź prosto, bez szerokich zakosów.

Karta producenta

Skład chemiczny i własności wg karty producenta

Karta PDF

Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 03/2023. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.

Skład chemiczny, % wag.
CSiMnMo
0,060,41,60,5
Dane spawania i dopuszczenia
Biegunowośćprąd stały, elektroda na plusie (DC+)
DopuszczeniaTÜV (01178), DB (10.014.91, 82.014.04), CE
Wydanie karty03/2023
Własności mechaniczne stopiwa, wartości typowe
Stan Granica plastyczności Re, MPa Wytrzymałość Rm, MPa Wydłużenie A, % Udarność KV, J przy 20 °C Udarność KV, J przy -30 °C
u 580 (min. 550) 680 (zakres 620 do 780) 22 (min. 18) 150 85 (min. 47)
s 580 650 23 160 90
  • u: bez obróbki cieplnej, stan po spawaniu
  • s: po wyżarzaniu odprężającym 650 °C/2h / furnace down to 300 °C
Pasuje do

Do jakich materiałów i maszyn

Materiały podstawowe
  • S460Q do S555Q
  • L415MB do L555MB
  • L415QB do L555QB
  • S460N
  • S460M
  • P460N

prąd: DC+

Proces i maszyny

Elektroda otulona, pracuje na każdej sprawnej maszynie do tego procesu: spawarki MMA i inwertory.

Używane spawarki MMA i inwertory Nowe spawarki MMA i inwertory Zapytaj o dobór
Zamiennik techniczny

Zamiennik tego spoiwa

Zamiennik o tej samej klasyfikacji, średnicy i gazie osłonowym dobierzemy przez telefon: +48 669 162 833.

Z tej samej grupy

Inne spoiwa do tego samego materiału

Do porównania przed zakupem. Zamiennik do WPS znajdziesz wyżej.

Wszystkie: Elektrody otulone