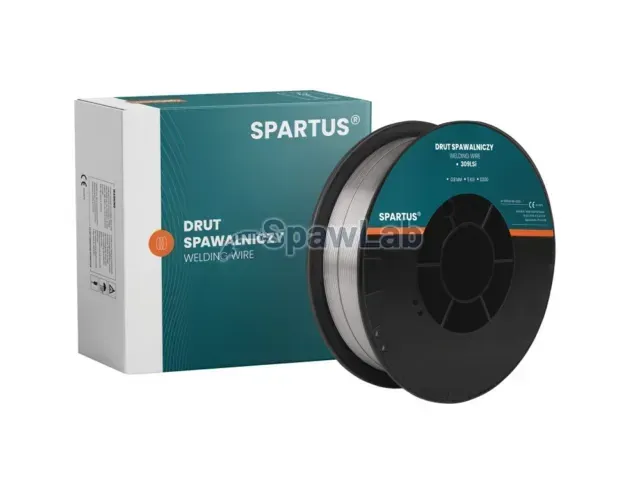
Thermanit, drut lity MIG/MAG, stale nierdzewne i kwasoodporne

Thermanit 310 Mn drut lity MIG/MAG

Klasyfikacja EN ISO14343-A G 25 20 Mn
Klasyfikacja AWSA5.9 / SFA-5.9 ER310 (mod.)
Gaz osłonowyM13: Ar z dodatkiem O2 (do 3 %)
Cena na zapytanie
Podaj średnicę i ilość, wycenimy w godzinach pracy

Administratorem danych jest Spawlab. Dane wykorzystamy tylko do odpowiedzi na to zapytanie o cenę. Więcej w polityce prywatności.

Autoryzowany dystrybutorvoestalpine Böhler Welding
Wysyłka kurieremz magazynu w Krotoszynie
Karta katalogowaskład, własności, parametry
Dobór drutupomoc inżyniera spawalnika
Karta katalogowa producenta
Zastosowanie

Do czego używa się Thermanit 310 Mn drut lity MIG/MAG

Drut spawalniczy lity do metody MIG/MAG Thermanit 310 Mn. Sprawdza się przy spawaniu stali nierdzewnych i kwasoodpornych. Stosowany przy instalacjach procesowych, wymiennikach, konstrukcjach sanitarnych i elementach narażonych na korozję.

Do łączenia gatunków takich jak 1.4586, 1.4710, 1.4713, X10CrAl7, 1.4724, X10CrAl13, 1.4740 i im pokrewnych. Nadaje się także do napawania platerującego, czyli układania warstw ochronnych na stali. Stosowany przy kotłach i zbiornikach ciśnieniowych objętych dozorem technicznym. Stopiwo ma strukturę austenityczną.

  • Klasyfikacja EN ISO: 14343-A G 25 20 Mn
  • Klasyfikacja AWS: A5.9 / SFA-5.9 ER310 (mod.)
  • Gaz osłonowy: M13
  • Średnice: 0,8 / 1,0 / 1,2 mm

Po spawaniu usuń nalot cieplny trawieniem lub szczotkowaniem, sama warstwa tlenków obniża odporność korozyjną złącza. Sprawdzaj końcówkę prądową, zużyty otwór rozstraja podawanie drutu i powoduje przypalanie. Dobierz rolki podające do średnicy drutu i sprawdź stan prowadnicy, bo poślizg drutu od razu widać w niestabilnym łuku.

Karta producenta

Skład chemiczny i własności wg karty producenta

Karta PDF

Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 10/2023. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.

Skład chemiczny, % wag.
CSiMnCrNi
0,130,93,224,620,5
Dane spawania i dopuszczenia
Biegunowośćprąd stały, elektroda na plusie (DC+)
Gaz osłonowy wg EN ISO 14175M1
Wydanie karty10/2023
Własności mechaniczne stopiwa, wartości typowe
Stan Granica plastyczności Re, MPa Wytrzymałość Rm, MPa Wydłużenie A, % Udarność KV, J przy 20 °C Udarność KV, J przy -196 °C
u 400 (min. 350) 620 (min. 550) 38 (min. 20) 95 (min. 47) 32
  • u: bez obróbki cieplnej, stan po spawaniu, gaz osłonowy Ar + 2.5% CO 2
Pasuje do

Do jakich materiałów i maszyn

Materiały podstawowe
  • 1.4586
  • 1.4710
  • 1.4713
  • X10CrAl7
  • 1.4724
  • X10CrAl13
  • 1.4740
  • 1.4742
  • X10CrAl18
  • 1.4762
  • X10CrAl25
  • 1.4826
Proces i maszyny

Drut lity MIG/MAG, pracuje na każdej sprawnej maszynie do tego procesu: spawarki MIG/MAG. Gaz osłonowy: M13: Ar z dodatkiem O2 (do 3 %).

Używane spawarki MIG/MAG Nowe spawarki MIG/MAG Zapytaj o dobór
Zamiennik techniczny

Zamiennik tego spoiwa

Zamiennik o tej samej klasyfikacji, średnicy i gazie osłonowym dobierzemy przez telefon: +48 669 162 833.

Z tej samej grupy

Inne spoiwa do tego samego materiału

Do porównania przed zakupem. Zamiennik do WPS znajdziesz wyżej.

Wszystkie: Druty lite MIG/MAG