Thermanit, pręt TIG, stale nierdzewne i kwasoodporne

Thermanit 310 Mn pręt TIG

Klasyfikacja EN ISO14343-A W 25 20 Mn
Klasyfikacja AWSA5.9 / SFA-5.9 ER310(mod.)
Gaz osłonowyI1: argon 100 %
Cena na zapytanie
Podaj średnicę i ilość, wycenimy w godzinach pracy

Administratorem danych jest Spawlab. Dane wykorzystamy tylko do odpowiedzi na to zapytanie o cenę. Więcej w polityce prywatności.

Autoryzowany dystrybutorvoestalpine Böhler Welding
Wysyłka kurieremz magazynu w Krotoszynie
Karta katalogowaskład, własności, parametry
Dobór drutupomoc inżyniera spawalnika
Karta katalogowa producenta
Zastosowanie

Do czego używa się Thermanit 310 Mn pręt TIG

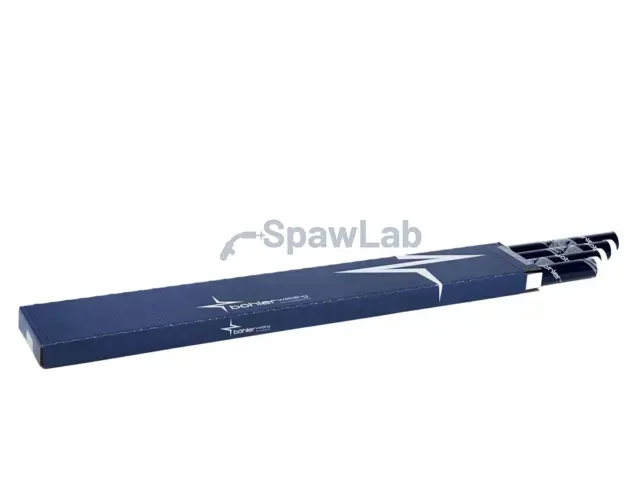
Pręt spawalniczy TIG Thermanit 310 Mn. Sprawdza się przy spawaniu stali nierdzewnych i kwasoodpornych. Stosowany przy instalacjach procesowych, wymiennikach, konstrukcjach sanitarnych i elementach narażonych na korozję.

Do łączenia gatunków takich jak 1.4586, 1.4710, 1.4713, X10CrAl7, 1.4724, X10CrAl13, 1.4740 i im pokrewnych. Nadaje się także do napawania platerującego, czyli układania warstw ochronnych na stali. Stosowany przy kotłach i zbiornikach ciśnieniowych objętych dozorem technicznym. Stopiwo ma strukturę austenityczną, odporną na korozję.

  • Klasyfikacja EN ISO: 14343-A W 25 20 Mn
  • Klasyfikacja AWS: A5.9 / SFA-5.9 ER310(mod.)
  • Gaz osłonowy: I1
  • Średnice: 1,6 / 2,0 / 2,4 / 3,2 mm

Po spawaniu usuń nalot cieplny trawieniem lub szczotkowaniem, sama warstwa tlenków obniża odporność korozyjną złącza. Zadbaj o osłonę grani przy spawaniu jednostronnym, bo utleniona strona odwrotna spoiny psuje odporność korozyjną. Utrzymuj pręt w strefie osłony gazowej także po oderwaniu od jeziorka, zimny utleniony koniec zabrudzi kolejną kroplę.
Karta producenta

Skład chemiczny i własności wg karty producenta

Karta PDF

Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 10/2023. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.

Skład chemiczny, % wag.
CSiMnCrNi
0,130,93,224,620,5
Dane spawania i dopuszczenia
Biegunowośćprąd stały, elektroda na minusie (DC-)
Gaz osłonowy wg EN ISO 14175I1
Wydanie karty10/2023
Własności mechaniczne stopiwa, wartości typowe
Stan Granica plastyczności Re, MPa Wytrzymałość Rm, MPa Wydłużenie A, % Udarność KV, J przy -40 °C
u 420 (min. 350) 630 (min. 550) 33 (min. 20) 128 (min. 32)
  • u: bez obróbki cieplnej, stan po spawaniu, gaz osłonowy Ar
Pasuje do

Do jakich materiałów i maszyn

Materiały podstawowe
  • 1.4586
  • 1.4710
  • 1.4713
  • X10CrAl7
  • 1.4724
  • X10CrAl13
  • 1.4740
  • X40CrSi17
  • 1.4742
  • X10CrAl18
  • 1.4762
  • 1.4826
Proces i maszyny

Pręt TIG, pracuje na każdej sprawnej maszynie do tego procesu: spawarki TIG. Gaz osłonowy: I1: argon 100 %.

Używane spawarki TIG Nowe spawarki TIG Zapytaj o dobór
Zamiennik techniczny

Zamiennik tego spoiwa

Zamiennik o tej samej klasyfikacji, średnicy i gazie osłonowym dobierzemy przez telefon: +48 669 162 833.

Z tej samej grupy

Inne spoiwa do tego samego materiału

Do porównania przed zakupem. Zamiennik do WPS znajdziesz wyżej.

Wszystkie: Pręty TIG