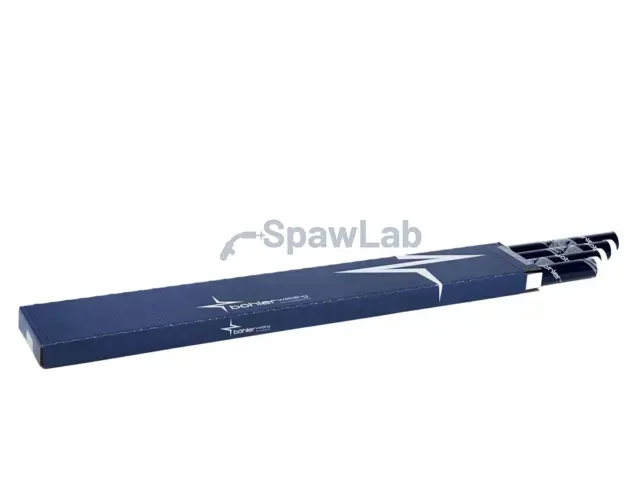
Thermanit, pręt TIG, stale nierdzewne i kwasoodporne

Thermanit X pręt TIG

Klasyfikacja EN ISO14343-A W 18 8 Mn
Klasyfikacja AWSA5.9 / SFA-5.9 ER307 (mod.)
Gaz osłonowyI1: argon 100 %
DopuszczeniaTÜV (01234), DB (43.132.26), DNV, CE
Cena na zapytanie
Podaj średnicę i ilość, wycenimy w godzinach pracy

Administratorem danych jest Spawlab. Dane wykorzystamy tylko do odpowiedzi na to zapytanie o cenę. Więcej w polityce prywatności.

Autoryzowany dystrybutorvoestalpine Böhler Welding
Wysyłka kurieremz magazynu w Krotoszynie
Karta katalogowaskład, własności, parametry
Dobór drutupomoc inżyniera spawalnika
Karta katalogowa producenta
Zastosowanie

Do czego używa się Thermanit X pręt TIG

Pręt spawalniczy TIG Thermanit X do spawania stali nierdzewnych i kwasoodpornych. Pracuje przy zbiornikach ciśnieniowych, orurowaniu i konstrukcjach ze stali austenitycznych, gdzie liczy się odporność na korozję.

Materiał dodatkowy podajesz ręcznie do jeziorka, łuk jarzy się między elektrodą wolframową a spoiną. Używany również do platerowania powierzchni ze stali węglowej. Stopiwo ma strukturę austenityczną, odporną na korozję.

  • Klasyfikacja EN ISO: 14343-A W 18 8 Mn
  • Klasyfikacja AWS: A5.9 / SFA-5.9 ER307 (mod.)
  • Gaz osłonowy: I1
  • Średnice: 1,0 / 1,6 / 2,0 / 2,4 / 3,2 / 5,0 mm
  • Dopuszczenia: TÜV (01234), DB (43.132.26), DNV, CE

Ogranicz energię liniową i nie rozgrzewaj złącza dłużej niż to konieczne, bo austenit mocno się rozszerza i ciągnie konstrukcję. Zadbaj o osłonę grani przy spawaniu jednostronnym, bo utleniona strona odwrotna spoiny psuje odporność korozyjną. Utrzymuj pręt w strefie osłony gazowej także po oderwaniu od jeziorka, zimny utleniony koniec zabrudzi kolejną kroplę.
Karta producenta

Skład chemiczny i własności wg karty producenta

Karta PDF

Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 02/2022. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.

Skład chemiczny, % wag.
CSiMnCrNi
0,080,87,0199,0
Dane spawania i dopuszczenia
DopuszczeniaTÜV (01234), DB (43.132.26), DNV, CE
Wydanie karty02/2022
Własności mechaniczne stopiwa, wartości typowe
Stan Granica plastyczności Re, MPa Wytrzymałość Rm, MPa Wydłużenie A, % Udarność KV, J przy 20 °C
u 450 (min. 350) 620 (min. 500) 35 (min. 25) 100
Pasuje do

Do jakich materiałów i maszyn

Materiały podstawowe

Grupa materiałowa: stale nierdzewne i kwasoodporne. Dokładne gatunki i grubości znajdziesz w karcie katalogowej producenta, a przy nietypowym złączu zadzwoń, dobierzemy spoiwo.

Proces i maszyny

Pręt TIG, pracuje na każdej sprawnej maszynie do tego procesu: spawarki TIG. Gaz osłonowy: I1: argon 100 %.

Używane spawarki TIG Nowe spawarki TIG Zapytaj o dobór
Zamiennik techniczny

Spoiwa o tej samej klasyfikacji

Ta sama grupa materiałowa, zgodna klasyfikacja, wspólna średnica i ten sam gaz osłonowy. Zamiennik do WPS potwierdź w dokumentacji.

Z tej samej grupy

Inne spoiwa do tego samego materiału

Do porównania przed zakupem. Zamiennik do WPS znajdziesz wyżej.

Wszystkie: Pręty TIG