
UTP Maintenance, elektroda otulona, stopy niklu

UTP 7015 Mo elektroda otulona

Klasyfikacja EN ISOEN ISO 14172: E Ni 6093 (NiCr15Fe8NbMo)
Klasyfikacja AWSAWS A5.11 / SFA-5.11: ENiCrFe-2
DopuszczeniaTÜV (05259), DNV
Cena na zapytanie
Podaj średnicę i ilość, wycenimy w godzinach pracy

Administratorem danych jest Spawlab. Dane wykorzystamy tylko do odpowiedzi na to zapytanie o cenę. Więcej w polityce prywatności.

Autoryzowany dystrybutorvoestalpine Böhler Welding
Wysyłka kurieremz magazynu w Krotoszynie
Karta katalogowaskład, własności, parametry
Dobór drutupomoc inżyniera spawalnika
Karta katalogowa producenta
Zastosowanie

Do czego używa się UTP 7015 Mo elektroda otulona

UTP 7015 Mo to elektroda otulona zasadowa na osnowie niklu, typ E Ni 6093 / ENiCrFe-2. Producent przeznaczył ją do łączenia żarowytrzymałych stopów NiCrFe, żarowytrzymałych stali austenitycznych, stali niklowych do niskich temperatur oraz żarowytrzymałych stali austenityczno-ferrytycznych. Elektroda nadaje się także do łączenia staliwa CrNi 25/35 o wysokiej zawartości węgla z gatunkami 1.4859 albo 1.4876 w instalacjach petrochemicznych i w piecach przemysłowych pracujących do 900 st. C.

Materiały podstawowe to 2.4816, 1.4583 (X10CrNiMoNb18-12), 1.4876 (X10NiCrTiAl32-20) i 1.4941. Możliwe są też złącza różnoimienne stali niskostopowych CMn, takich jak S235JR, S355N czy 16Mo3, z wymienionymi stopami. Stopiwo jest odporne na pękanie gorące, nie kruszeje i zachowuje odporność na zgorzelinę oraz korozję w podwyższonej temperaturze.

  • Klasyfikacja EN ISO 14172: E Ni 6093 (NiCr15Fe8NbMo)
  • Klasyfikacja AWS A5.11 / SFA-5.11: ENiCrFe-2
  • Otulina: zasadowa
  • Prąd: DC+
  • Średnice: 2,5; 3,2; 4,0 i 5,0 mm
  • Długości: 300; 350 i 400 mm
  • Dopuszczenia: TÜV (05259), DNV

Przy łączeniu staliwa piecowego o wysokim węglu z rurami stopowymi rozgrzewaj element powoli i równomiernie, bo odlewy pękają od szoku cieplnego. Ścieg prowadź wąsko i utrzymuj stałą prędkość, wtedy wymieszanie zostaje pod kontrolą. W piecach przemysłowych spoiny pracują w cyklach grzania i studzenia, więc unikaj karbów oraz ostrych przejść w licu. Elektrody przechowuj sucho i wygrzewaj według instrukcji.

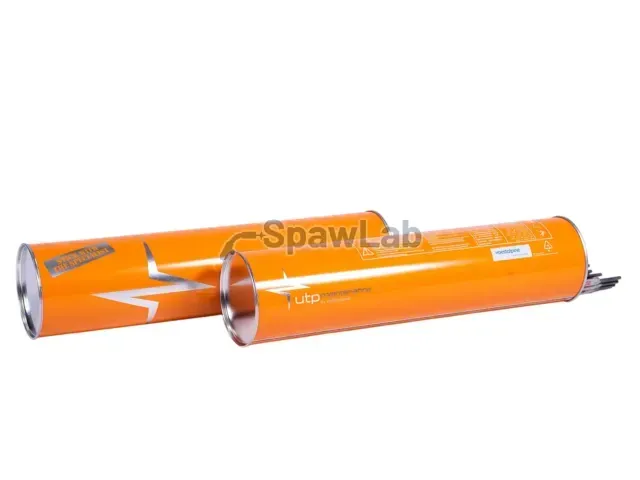
Karta producenta

Skład chemiczny i własności wg karty producenta

Karta PDF

Wartości typowe stopiwa z karty katalogowej voestalpine Böhler Welding, wydanie 05/2023. Minimum albo zakres gwarantowany przez producenta w nawiasie. Dane zależą od stanu obróbki cieplnej i gazu osłonowego podanego przy wierszu i nie zastępują badania złącza według Twojej instrukcji WPS.

Skład chemiczny, % wag.
CSiMnCrNiMoNbFe
0,040,43,016,0reszta1,52,26,0
Dane spawania i dopuszczenia
Biegunowośćprąd stały, elektroda na plusie (DC+)
DopuszczeniaTÜV (05259), DNV
Wydanie karty05/2023
Własności mechaniczne stopiwa, wartości typowe
Stan Granica plastyczności Re, MPa Wytrzymałość Rm, MPa Wydłużenie A, % Udarność KV, J
u 380 620 35 80
Pasuje do

Do jakich materiałów i maszyn

Materiały podstawowe
  • 2.4816
  • 1.4583
  • X10 CrNiMoNb 18 12
  • 1.4876
  • X10 NiCrTiAl 32 20
  • 1.4941

prąd: DC+

Proces i maszyny

Elektroda otulona, pracuje na każdej sprawnej maszynie do tego procesu: spawarki MMA i inwertory.

Używane spawarki MMA i inwertory Nowe spawarki MMA i inwertory Zapytaj o dobór
Zamiennik techniczny

Spoiwa o tej samej klasyfikacji

Ta sama grupa materiałowa, zgodna klasyfikacja, wspólna średnica i ten sam gaz osłonowy. Zamiennik do WPS potwierdź w dokumentacji.

Z tej samej grupy

Inne spoiwa do tego samego materiału

Do porównania przed zakupem. Zamiennik do WPS znajdziesz wyżej.

Wszystkie: Elektrody otulone