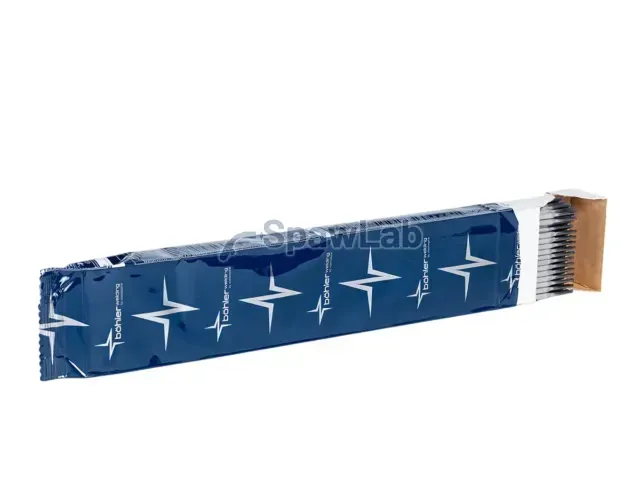
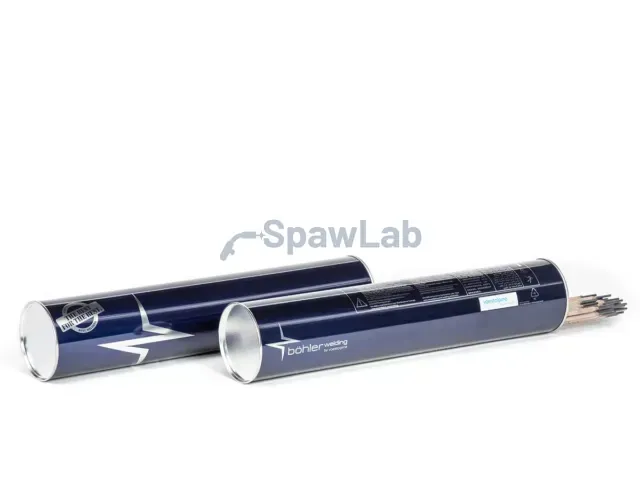
Wofür BÖHLER Q E 308L-17 Stabelektrode verwendet wird
BÖHLER Q E 308L-17 ist eine rutil umhüllte Stabelektrode mit legiertem Kerndraht zum Schweißen austenitischer nichtrostender Stähle wie 1.4301 und 1.4307 / 308L. Die Verbindung arbeitet bei Temperaturen bis 350 °C.
Das Datenblatt nennt die Güten 1.4301 (X5CrNi18-10), 1.4306 (X2CrNi19-11) und 1.4307 (X2CrNi18-9). Die Elektrode schweißt an Wechsel und Gleichstrom mit der Elektrode am Pluspol leicht und mit minimalem Spritzeranfall. Die Schlacke löst sich von selbst, die Naht bleibt glatt und sauber. Die Zulassungen umfassen TÜV, ABS und DNV.
Klassifikation EN ISO 3581-A: E 19 9 L R 3 2
AWS-Klassifikation A5.4 / SFA-5.4: E308L-17
Umhüllung: rutil
Stromart: AC/DC+
Durchmesser: 2,0; 2,5; 3,2 und 4,0 mm
Längen: 300 und 350 mm
Zulassungen: TÜV (10647), ABS, DNV, CE
Die Q-Linie ist die einfache Werkstattwahl für 18/8-Stahl ohne zusätzliche Zähigkeitsanforderungen. Stellen Sie den Strom im unteren Bereich für den Durchmesser ein und führen Sie einen kurzen Lichtbogen, überhitztes Blech verliert seine Korrosionsbeständigkeit. Halten Sie zum Reinigen eine eigene Edelstahlbürste bereit. Verschließen Sie angebrochene Packungen und lagern Sie sie trocken.
Herstellerdatenblatt
Chemische Zusammensetzung und Eigenschaften laut Herstellerdatenblatt
Typische Schweißgutwerte aus dem Datenblatt von voestalpine Böhler Welding, Ausgabe 04/2021. Das vom Hersteller garantierte Minimum oder der garantierte Bereich steht in Klammern. Die Werte hängen vom Wärmebehandlungszustand und vom Schutzgas in der jeweiligen Zeile ab und ersetzen keine Prüfung der Verbindung nach Ihrer WPS.
Chemische Zusammensetzung, Gew.-%
C
Si
Mn
Cr
Ni
0,03
0,8
0,8
19,8
10,2
Schweißdaten und Zulassungen
Polung
Gleichstrom, Elektrode am Pluspol (DC+)
Zulassungen
TÜV (10647), ABS, DNV, CE
Ausgabe des Datenblatts
04/2021
Mechanische Eigenschaften des Schweißguts, typische Werte
Zustand
Streckgrenze Re, MPa
Zugfestigkeit Rm, MPa
Dehnung A, %
Kerbschlagarbeit KV, J bei 20 °C
Kerbschlagarbeit KV, J bei -120 °C
u
430 (min. 320)
560 (min. 520)
40 (min. 30)
70
38 (min. 32)
u: unbehandelt, Schweißzustand
Passend für
Für welche Werkstoffe und Maschinen
Grundwerkstoffe
1.4301
X5CrNi18-10
1.4306
X2CrNi19-11
1.4307
X2CrNi18-9
Strom: AC/DC+
Verfahren und Maschinen
Stabelektrode, läuft auf jeder funktionsfähigen Maschine für dieses Verfahren: Schweißgeräte.
Gleiche Werkstoffgruppe, passende Einstufung, gemeinsamer Durchmesser und gleiches Schutzgas. Einen Ersatz für Ihre WPS bestätigen Sie bitte in der Dokumentation.
Notwendige Cookies betreiben den Warenkorb und die Sitzung, sie sind immer aktiv. Mit Ihrer Einwilligung aktivieren wir Statistik (Google Analytics) und Werbung (Google Ads, Meta): Wir zählen Besuche und die Wirkung von Kampagnen. Ihre Wahl können Sie jederzeit ändern. Datenschutzerklärung
Notwendige Cookies sind immer aktiv, ohne sie funktionieren Warenkorb und Anmeldung nicht.