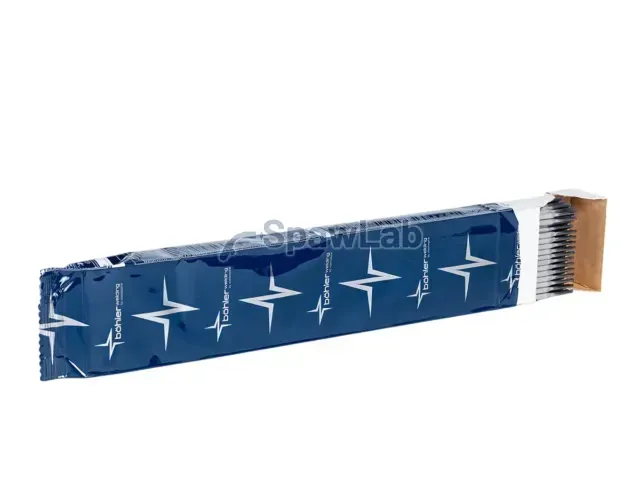
Thermanit, Stabelektrode, warmfeste CrMo-Stähle

Thermanit MTS 616 LNi Stabelektrode

EN-ISO-KlassifizierungEN ISO 3580-A: E Z CrMoWVNb9 0,5 2 B 4 2 H5
AWS-KlassifizierungAWS A5.5 / SFA-5.5: E9015-B92 H4, AWS A5.5 / SFA-5.5: E9015-G
ZulassungenCE
Preis auf Anfrage
Nennen Sie Durchmesser und Menge, wir erstellen das Angebot während der Geschäftszeiten

Verantwortlicher für die Daten ist Spawlab. Wir nutzen Ihre Daten nur für die Antwort auf diese Preisanfrage. Mehr in der Datenschutzerklärung.

Autorisierter Händlervoestalpine Böhler Welding
Versand per Kurieraus dem Lager in Krotoszyn
DatenblattZusammensetzung, Eigenschaften, Kennwerte
DrahtauswahlUnterstützung durch einen Schweißfachingenieur
Datenblatt des Herstellers
Anwendung

Wofür Thermanit MTS 616 LNi Stabelektrode verwendet wird

Thermanit MTS 616 LNi ist eine basisch umhüllte Stabelektrode mit legiertem Kern. Das Schweißgut vom Typ 9Cr-1,8W-0,5Mo-V-Nb hat nach der Wärmenachbehandlung ein Gefüge aus angelassenem Martensit und gute mechanische Eigenschaften. Der Anwendungsbereich umfasst Rohre, Bleche und Schmiedeteile aus warmfesten Stählen der Klasse ASTM grade 92 in der Kraftwerkstechnik.

Der Grundwerkstoff ist 1.4901 (X10CrWMoVNb9-2). Die Begrenzung der Summe aus Mangan und Nickel unter 1,0 Massenprozent hebt die Ac1-Temperatur sicher über 790 °C, also zehn Grad höher als in der Grundversion. Die chemische Zusammensetzung ist auf Zeitstandfestigkeit und Duktilität nach dem Glühen ausgelegt, bei niedrigem Gehalt an Spurenelementen. Das Sortiment umfasst Durchmesser von 2,0 bis 5,0 mm.

  • Klassifikation EN ISO 3580-A: E Z CrMoWVNb9 0,5 2 B 4 2 H5
  • AWS-Klassifikation A5.5 / SFA-5.5: E9015-B92 H4 und E9015-G
  • Umhüllung: basisch
  • Stromart: DC+
  • Durchmesser: 2,0; 2,5; 3,2; 4,0 und 5,0 mm
  • Längen: 300; 350 und 450 mm
  • Zulassungen: CE

Die höhere Ac1-Temperatur gibt beim Anlassen mehr Spielraum, entbindet aber nicht von der Messung, denn der Ofen soll die Temperatur der Prozedur halten und nicht die aus dem Gedächtnis. Nehmen Sie für dünne Wandungen die Elektrode 2,0 mm und füllen Sie dickere Querschnitte mit 4,0 oder 5,0 mm. Halten Sie Vorwärmung und Zwischenlagentemperatur während des gesamten Schweißens. Bewahren Sie die Elektroden im Köcher auf, denn Wasserstoff endet bei diesem Stahl als Riss unter der Decklage.
Herstellerdatenblatt

Chemische Zusammensetzung und Eigenschaften laut Herstellerdatenblatt

Datenblatt PDF

Typische Schweißgutwerte aus dem Datenblatt von voestalpine Böhler Welding, Ausgabe 11/2023. Das vom Hersteller garantierte Minimum oder der garantierte Bereich steht in Klammern. Die Werte hängen vom Wärmebehandlungszustand und vom Schutzgas in der jeweiligen Zeile ab und ersetzen keine Prüfung der Verbindung nach Ihrer WPS.

Chemische Zusammensetzung, Gew.-%
CSiMnCrNiMoWVNbNB
0,10,20,88,80,10,51,60,20,040,050,003
Schweißdaten und Zulassungen
PolungGleichstrom, Elektrode am Pluspol (DC+)
ZulassungenCE
Ausgabe des Datenblatts11/2023
Passend für

Für welche Werkstoffe und Maschinen

Grundwerkstoffe
  • 1.4901 do X10CrWMoVNb9-2

Strom: DC+

Verfahren und Maschinen

Stabelektrode, läuft auf jeder funktionsfähigen Maschine für dieses Verfahren: Schweißgeräte.

Gebrauchte Schweißgeräte Neue Schweißgeräte Beratung zur Auswahl anfragen
Technischer Ersatz

Zusätze mit gleicher Einstufung

Gleiche Werkstoffgruppe, passende Einstufung, gemeinsamer Durchmesser und gleiches Schutzgas. Einen Ersatz für Ihre WPS bestätigen Sie bitte in der Dokumentation.

Aus derselben Gruppe

Weitere Zusätze für denselben Werkstoff

Zum Vergleich vor dem Kauf. Den technischen Ersatz finden Sie oben.

Alle: Stabelektroden Böhler Welding