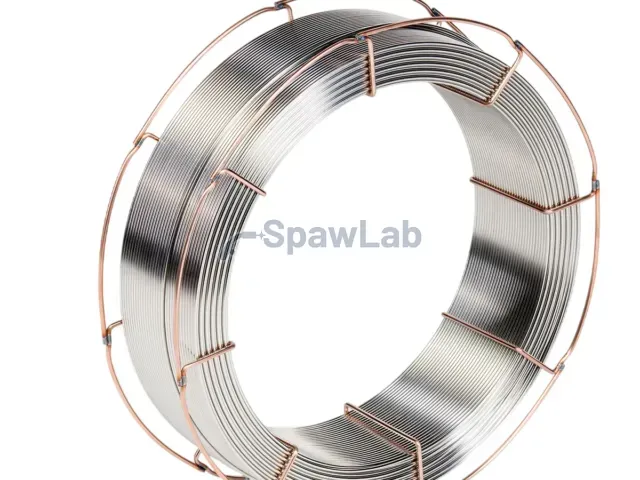
Thermanit, MIG/MAG-Massivdraht, Nickellegierungen

Thermanit Nicro 82 MIG/MAG-Massivdraht

EN-ISO-Klassifizierung18274 S Ni 6082 (NiCr20Mn3Nb)
AWS-KlassifizierungA5.14 ERNiCr-3
SchutzgasI1: 100 % Argon, I3: Argon mit Helium, Z: Sondermischung
ZulassungenTÜV (03089), DNV
Preis auf Anfrage
Nennen Sie Durchmesser und Menge, wir erstellen das Angebot während der Geschäftszeiten

Verantwortlicher für die Daten ist Spawlab. Wir nutzen Ihre Daten nur für die Antwort auf diese Preisanfrage. Mehr in der Datenschutzerklärung.

Autorisierter Händlervoestalpine Böhler Welding
Versand per Kurieraus dem Lager in Krotoszyn
DatenblattZusammensetzung, Eigenschaften, Kennwerte
DrahtauswahlUnterstützung durch einen Schweißfachingenieur
Datenblatt des Herstellers
Anwendung

Wofür Thermanit Nicro 82 MIG/MAG-Massivdraht verwendet wird

Thermanit Nicro 82 ist ein Massivdraht aus einer Nickel-Chrom-Legierung vom Typ NiCr-3. Eingesetzt wird er an Behältern und Rohrleitungen aus Nickellegierungen sowie beim Plattieren von Stahloberflächen.

Zum Verbinden eignen sich Güten wie 1.4583, 1.4539, NiCr15Fe, 1.4876, X8Ni9, 10CrMo9-10 und 600L sowie verwandte Werkstoffe. Das Schweißgut ist beständig gegen interkristalline Korrosion.

  • Klassifikation EN ISO: 18274 S Ni 6082 (NiCr20Mn3Nb)
  • AWS-Klassifikation: A5.14 ERNiCr-3
  • Schutzgas: I1, I3, Z-ArHeHC-30/2/0.05
  • Durchmesser: 0,8 / 1,0 / 1,2 / 1,5 mm
  • Zulassungen: TÜV (03089), DNV

Entfetten Sie die Verbindung vor dem Schweißen, Schwefel und Bleiverbindungen aus Bearbeitungsrückständen führen in Nickel zu Heißrissen. Stimmen Sie die Vorschubrollen auf den Drahtdurchmesser ab und prüfen Sie die Drahtführung, ein durchrutschender Draht zeigt sich sofort im unruhigen Lichtbogen. Achten Sie auf das freie Drahtende, ein zu großer Abstand senkt die Lichtbogenspannung und verschlechtert den Einbrand. Dünnere Durchmesser eignen sich für Wurzellagen und dünne Bleche, dickere für die Fülllagen.

Herstellerdatenblatt

Chemische Zusammensetzung und Eigenschaften laut Herstellerdatenblatt

Datenblatt PDF

Typische Schweißgutwerte aus dem Datenblatt von voestalpine Böhler Welding, Ausgabe 10/2023. Das vom Hersteller garantierte Minimum oder der garantierte Bereich steht in Klammern. Die Werte hängen vom Wärmebehandlungszustand und vom Schutzgas in der jeweiligen Zeile ab und ersetzen keine Prüfung der Verbindung nach Ihrer WPS.

Schweißdaten und Zulassungen
PolungGleichstrom, Elektrode am Pluspol (DC+)
Schutzgas nach EN ISO 14175I1
ZulassungenTÜV (03089), DNV
Ausgabe des Datenblatts10/2023
Mechanische Eigenschaften des Schweißguts, typische Werte
Zustand Streckgrenze Re, MPa Zugfestigkeit Rm, MPa Dehnung A, % Kerbschlagarbeit KV, J bei 20 °C
u 380 620 35 90
  • u: unbehandelt, Schweißzustand, Schutzgas Ar + 30% He + 2% H2 + 0.1% CO2
Passend für

Für welche Werkstoffe und Maschinen

Grundwerkstoffe
  • 1.4583
  • 1.4539
  • NiCr15Fe
  • 1.4876
  • X8Ni9
  • 10CrMo9-10
  • 600L
  • 800H
  • UNS N06600
Verfahren und Maschinen

MIG/MAG-Massivdraht, läuft auf jeder funktionsfähigen Maschine für dieses Verfahren: Schweißgeräte. Schutzgas: I1: 100 % Argon, I3: Argon mit Helium, Z: Sondermischung.

Gebrauchte Schweißgeräte Neue Schweißgeräte Beratung zur Auswahl anfragen
Technischer Ersatz

Ersatz für diesen Zusatzwerkstoff

Einen Ersatz mit gleicher Einstufung, gleichem Durchmesser und gleichem Schutzgas finden wir telefonisch für Sie: +48 669 162 833.

Aus derselben Gruppe

Weitere Zusätze für denselben Werkstoff

Zum Vergleich vor dem Kauf. Den technischen Ersatz finden Sie oben.

Alle: Massivdrähte MIG/MAG