UTP Maintenance, Stabelektrode, nichtrostende und säurebeständige Stähle

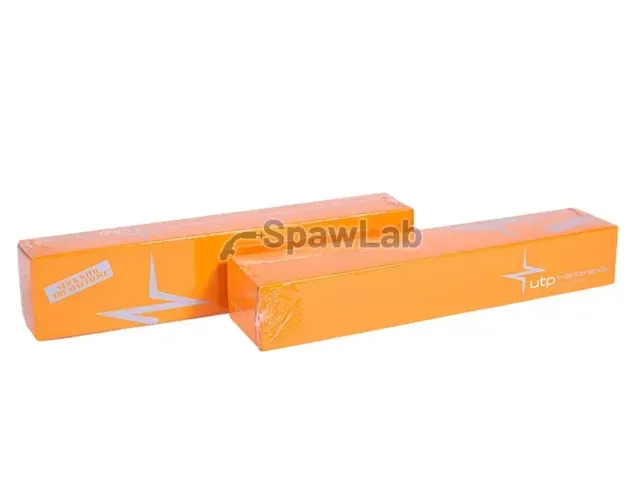
UTP 683 LC Stabelektrode

EN-ISO-KlassifizierungEN ISO 3581-A: E 19 12 3 L R 73
AWS-KlassifizierungAWS A5.4 / SFA-5.4: E316L-26
ZulassungenDB (30.138.02)
Preis auf Anfrage
Nennen Sie Durchmesser und Menge, wir erstellen das Angebot während der Geschäftszeiten

Verantwortlicher für die Daten ist Spawlab. Wir nutzen Ihre Daten nur für die Antwort auf diese Preisanfrage. Mehr in der Datenschutzerklärung.

Autorisierter Händlervoestalpine Böhler Welding
Versand per Kurieraus dem Lager in Krotoszyn
DatenblattZusammensetzung, Eigenschaften, Kennwerte
DrahtauswahlUnterstützung durch einen Schweißfachingenieur
Datenblatt des Herstellers
Anwendung

Wofür UTP 683 LC Stabelektrode verwendet wird

UTP 683 LC ist eine rutil umhüllte Stabelektrode vom Typ E 19 12 3 L R 73 / E316L-26 mit dicker Umhüllung und einer Ausbringung von 180 Prozent. Der Hersteller richtet sie auf das Verbinden und Auftragen an austenitischen nichtrostenden CrNiMo-Stählen sowie auf Verbindungen austenitischer mit ferritischen Stählen aus.

Grundwerkstoffe sind 1.4401, 1.4571, 1.4550 und 1.4580. In Verbindungen mit austenitischen CrNiMo-Stählen bleibt das Schweißgut gegen interkristalline Korrosion beständig. Die Nahtoberfläche ist glatt und an den Rändern frei von Kerben, die Schlacke löst sich rückstandsfrei, zwischen den Lagen bleibt also wenig zu schleifen. Die Elektrode arbeitet an Wechselstrom und an Gleichstrom mit Elektrode am Pluspol.

  • Klassifikation EN ISO 3581-A: E 19 12 3 L R 73
  • AWS-Klassifikation A5.4 / SFA-5.4: E316L-26
  • Umhüllung: rutil
  • Stromart: AC/DC+
  • Durchmesser: 2,0; 2,5; 3,2 und 4,0 mm
  • Längen: 300; 350 und 450 mm
  • Zulassungen: DB (30.138.02)

Eine Ausbringung von 180 Prozent bedeutet, dass Sie bei gleichem Strom mehr Schweißgut ablegen, rechnen Sie also mit mehr Wärme in der Verbindung und legen Sie längere Pausen zum Abkühlen ein. Führen Sie die Elektrode ohne Querpendeln, damit die Wärmeeinflusszone nicht breiter wird. Reinigen Sie beim Verbinden von nichtrostendem mit unlegiertem Stahl die Fuge bis auf das Metall und trennen Sie die Werkzeuge: für nichtrostenden Stahl ausschließlich eine Edelstahlbürste. Trocknen Sie feucht gewordene Elektroden nach Herstellerangabe, bevor Sie zünden.
Herstellerdatenblatt

Chemische Zusammensetzung und Eigenschaften laut Herstellerdatenblatt

Datenblatt PDF

Typische Schweißgutwerte aus dem Datenblatt von voestalpine Böhler Welding, Ausgabe 04/2023. Das vom Hersteller garantierte Minimum oder der garantierte Bereich steht in Klammern. Die Werte hängen vom Wärmebehandlungszustand und vom Schutzgas in der jeweiligen Zeile ab und ersetzen keine Prüfung der Verbindung nach Ihrer WPS.

Chemische Zusammensetzung, Gew.-%
CSiMnCrNiMoFe
0,020,60,619,012,02,6Rest
Schweißdaten und Zulassungen
ZulassungenDB (30.138.02)
Ausgabe des Datenblatts04/2023
Passend für

Für welche Werkstoffe und Maschinen

Grundwerkstoffe
  • 1.4401
  • 1.4571
  • 1.4550
  • 1.4580

Strom: AC/DC+

Verfahren und Maschinen

Stabelektrode, läuft auf jeder funktionsfähigen Maschine für dieses Verfahren: Schweißgeräte.

Gebrauchte Schweißgeräte Neue Schweißgeräte Beratung zur Auswahl anfragen
Technischer Ersatz

Ersatz für diesen Zusatzwerkstoff

Einen Ersatz mit gleicher Einstufung, gleichem Durchmesser und gleichem Schutzgas finden wir telefonisch für Sie: +48 669 162 833.

Aus derselben Gruppe

Weitere Zusätze für denselben Werkstoff

Zum Vergleich vor dem Kauf. Den technischen Ersatz finden Sie oben.

Alle: Stabelektroden Böhler Welding