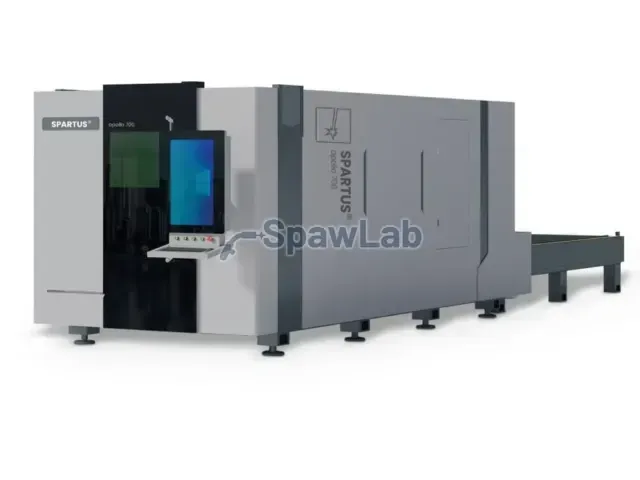
LASERSCHNEIDMASCHINE SPARTUS APOLLO 500: SCHNEIDPRÄZISION FÜR DIE MODERNE FERTIGUNG
KONZENTRIERTE LEISTUNG UND HOHE QUALITÄT
Die SPARTUS Apollo 500 ist eine moderne Faserlaser-Schneidmaschine mit einer Leistung von 3 kW, ausgelegt für das präzise Schneiden von Blechen. Die integrierte Laserquelle von Raycus und der Schneidkopf Raytools BM110 mit Autofokus sorgen nicht nur für
eine hervorragende Schnittqualität, sondern auch für eine lange Lebensdauer und einen stabilen Betrieb selbst im intensiven
Produktionseinsatz.
KOMPAKTE UND STABILE BAUWEISE
Die Apollo 500 basiert auf einem verstärkten, geschweißten und hochpräzise bearbeiteten Maschinengestell. Die Portalbauweise mit Zahnstangenantrieb sorgt für Steifigkeit, Schwingungsfestigkeit und eine hervorragende Dynamik. Der Querbalken aus gegossenem Luftfahrt-Aluminium ist verformungsbeständig und langlebig.
WIRKSAME ABSAUGUNG UND GESCHLOSSENES GEHÄUSE
Die Maschine ist vollständig eingehaust, die Absaugung ist in Zonen aufgeteilt: Auf der einen Seite wird Luft eingeblasen, auf der anderen abgesaugt. So werden Rauch und Staub direkt aus dem Schneidbereich entfernt, was für Sauberkeit und Sicherheit sorgt und die optischen Komponenten schützt.
HOCHWERTIGE OPTIK FÜR ANSPRUCHSVOLLE ANWENDUNGEN
Raytools BM110 ist ein Schneidkopf für den harten Dauereinsatz: mit Autofokus, leistungsfähiger Linsenkühlung und vier Schutzgläsern.
INTUITIVE BEDIENUNG UND VOLLE KONTROLLE
Die industrietaugliche Steuerung Raytools X3S bietet eine vollständige CAD/CAM/NEST-Integration. Sie korrigiert Fehler in Zeichnungen automatisch, optimiert den Schnitt und unterstützt eine vorausschauende Produktionsplanung. Über den 21-Zoll-Bildschirm haben Sie schnellen Zugriff auf alle Funktionen, und die integrierten Statistikfunktionen sowie die Kompensation von Bewegungsfehlern sorgen für reproduzierbare Ergebnisse.
SPANNUNGSSTABILISATOR, SICHERHEIT UND ZUVERLÄSSIGE STROMVERSORGUNG
Die SPARTUS Apollo 500 ist mit einem Spannungsstabilisator mit 40 kVA ausgestattet, der für einen sicheren und stabilen Betrieb der Maschine eine zentrale Rolle spielt. Er passt die Versorgungsparameter automatisch an die örtlichen Netzbedingungen an, unabhängig von Land oder Region. Die Stabilisierung und Regelung der Spannung schützt die Elektronik vor Spannungsspitzen und Störungen, verlängert die Lebensdauer der Komponenten und erhöht die Zuverlässigkeit des gesamten Lasersystems.
DURCHDACHTE TECHNIK UND PRAKTISCHE DETAILS
Die Apollo 500 ist auf eine möglichst einfache Bedienung ausgelegt: Der seitlich ausziehbare Arbeitstisch erleichtert das Be- und Entladen, und die integrierte automatische Schmierung sowie die Kameraüberwachung helfen, die Fertigung ohne Unterbrechung am Laufen zu halten. Elektrische Komponenten (Schneider Electric), Linearführungen von PEK und Ritzel von Atlanta sowie Zahnstangen von Leitesen sorgen für hohe Haltbarkeit und Zuverlässigkeit.
MUSTER PERFEKTER SCHNITTE
Die Apollo 500 bewältigt dünnwandige Teile, spitze Ecken und Mikrobohrungen problemlos und liefert glänzende, saubere Schnittkanten. Eine Maschine für anspruchsvolle industrielle Anwendungen, bei denen nicht nur die Geschwindigkeit zählt, sondern vor allem die Qualität.
SCHNEIDPARAMETER SPARTUS APOLLO 500
| Material | Dicke [mm] | Schneidgeschwindigkeit [m/min] | Laserleistung [W] | Gas | Druck [bar] | Düse [mm] | Fokuslage [mm] | Schneidhöhe [mm] |
|---|---|---|---|---|---|---|---|---|
| Baustahl | 1 | 28-35 | 3000 | N₂/Luft | 10 | 1,5S | 0 | 1 |
| Baustahl | 2 | 16-20 | 3000 |
N₂/Luft |
10 | 2,0S | 0 | 0,5 |
| Baustahl | 2 | 3,8-4,2 | 2100 | O₂ | 1,6 | 1,0D | +3 | 0,8 |
| Baustahl | 3 | 3,2-3,6 | 2100 |
O₂ |
0,6 | 1,0D | +4 | 0,8 |
| Baustahl | 4 | 3-3,2 | 2400 |
O₂ |
0,6 | 1,0D | +4 | 0,8 |
| Baustahl | 5 | 2,7-3 | 3000 |
O₂ |
0,6 | 1,2D | +4 | 0,8 |
| Baustahl | 6 | 2,2-2,5 | 3000 |
O₂ |
0,6 | 1,2D | +4 | 0,8 |
| Baustahl | 8 | 1,8-2,2 | 3000 |
O₂ |
0,6 | 1,2D | +4 | 0,8 |
| Baustahl | 10 | 1-1,3 | 3000 |
O₂ |
0,6 | 1,2D | +4 | 0,8 |
| Baustahl | 12 | 0,9-1 | 2400 |
O₂ |
0,6 | 3,0D | +4 | 0,8 |
| Baustahl | 14 | 0,8-0,9 | 2400 |
O₂ |
0,6 | 3,0D | +4 | 0,8 |
| Baustahl | 16 | 0,6-0,7 | 2400 |
O₂ |
0,6 | 3,5D | +4 | 0,8 |
| Baustahl | 18 | 0,5-0,6 | 2400 |
O₂ |
0,6 | 4,0D | +4 | 0,8 |
| Baustahl | 20 | 0,4-0,55 | 2400 |
O₂ |
0,6 | 4,0D | +4 | 0,8 |
| Baustahl | 22 | 0,45-0,5 | 2400 |
O₂ |
0,6 | 4,0D | +4 | 0,8 |
| Edelstahl | 1 | 28-35 | 3000 | N₂ | 10 | 1,5S | 0 | 0,8 |
| Edelstahl | 2 | 18-24 | 3000 |
N₂ |
12 | 2,0S | 0 | 0,5 |
| Edelstahl | 3 | 7-10 | 3000 |
N₂ |
12 | 2,5S | -0,5 | 0,5 |
| Edelstahl | 4 | 5-6,5 | 3000 |
N₂ |
14 | 2,5S | -1,5 | 0,5 |
| Edelstahl | 5 | 3-3,6 | 3000 |
N₂ |
14 | 3,0S | -2,5 | 0,5 |
| Edelstahl | 6 | 2-2,7 | 3000 |
N₂ |
14 | 3,0S | -3 | 0,5 |
| Edelstahl | 8 | 1-1,2 | 3000 |
N₂ |
16 | 3,5S | -4,5 | 0,5 |
| Edelstahl | 10 | 0,5-0,6 | 3000 |
N₂ |
16 | 4,0S | -6 | 0,5 |
| Aluminium | 1 | 25-30 | 3000 | N₂ | 12 | 1,5S | 0 | 0,8 |
| Aluminium | 2 | 15-18 | 3000 |
N₂ |
12 | 2,0S | 0 | 0,5 |
| Aluminium | 3 | 7-8 | 3000 |
N₂ |
14 | 2,0S | -1 | 0,5 |
| Aluminium | 4 | 5-6 | 3000 |
N₂ |
14 | 2,5S | -2 | 0,5 |
| Aluminium | 5 | 2,5-3 | 3000 |
N₂ |
16 | 3,0S | -3 | 0,5 |
| Aluminium | 6 | 1,5-2 | 3000 |
N₂ |
16 | 3,0S | -3,5 | 0,5 |
| Aluminium | 8 | 0,6-0,7 | 3000 |
N₂ |
16 | 3,5S | -4 | 0,5 |
Hinweis: Die in der Tabelle rot markierten Parameter gelten nur für die Testfertigung und werden für die Serienfertigung nicht empfohlen. Für dickere Materialien wird ein Laser mit höherer Leistung empfohlen.