


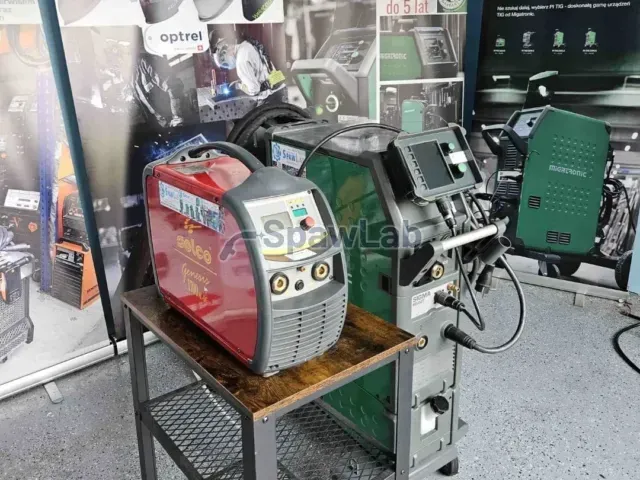


Selco Genesis 4000 GSM to inwertorowe źródło wieloprocesowe: MIG/MAG z pulsem i podwójnym pulsem, TIG DC z zajarzaniem HF oraz MMA. Prąd ustawisz od 3 do 400 A, przy 360 A źródło pracuje w cyklu 100%. Waży około 37 kg i ma obudowę w klasie IP23S.
Trzy procesy z jednego źródła daje dziś URANOS NX 4000 GSM.
Do czego ta maszyna
To źródło pod wymagającą produkcję i fabrykację, gdzie na jednym stanowisku spawa się kilkoma metodami. MIG/MAG obejmuje łuk krótki i natryskowy, puls i podwójny puls oraz lutospawanie, TIG DC pracuje z bezstykowym zajarzaniem HF albo ze startem Lift, a tryb MMA obsługuje elektrody otulone z regulacją Hot Start, Arc Force i Anti-Stick. Zakres od 3 do 400 A schodzi bardzo nisko, więc obsłużysz i cienką blachę, i grube złącza.
Cykl pracy przy 40°C i zasilaniu 400 V to 60% przy 400 A oraz 100% przy 360 A. Przy zasilaniu 230 V wartości pozostają na poziomie 60% przy 400 A i 100% przy 360 A dla MIG i TIG, a dla MMA przy 320 A. Przy 360 A prowadzisz długie spoiny bez przerw na studzenie źródła.
Puls i podwójny puls przydają się przy cienkich materiałach, stali nierdzewnej i aluminium z odpowiednim oprzyrządowaniem, bo trzymają ciepło w ryzach i ograniczają odpryski. Lutospawanie MIG pomaga przy blachach powlekanych, gdzie niższa temperatura chroni powłokę. TIG z zajarzaniem HF daje czysty start bez dotykania materiału elektrodą, co ma znaczenie przy stali nierdzewnej i przy spoinach widocznych.
Podwójny puls dokłada wolniejszą modulację na wierzch pulsu podstawowego. Jeziorko na przemian rośnie i stygnie, przez co lico układa się w regularne łuski, podobnie jak przy TIG. Poza wyglądem daje to mniejsze wprowadzenie ciepła na jednostkę długości spoiny, więc cienka blacha mniej faluje, a przy aluminium łatwiej trzymać kontrolę nad jeziorkiem w pozycjach przymusowych.
Układ Green@wave z korekcją współczynnika mocy pracuje przy współczynniku bliskim jedności. W praktyce znaczy to mniejszy prąd pobierany z sieci przy tej samej mocy spawania i mniejsze obciążenie instalacji, co ma znaczenie tam, gdzie na jednej rozdzielnicy wisi kilka stanowisk. Sterowanie cyfrowe daje przy tym powtarzalne parametry, a pamięć programów skraca przezbrojenie między detalami.
Funkcje i wyposażenie
- Technologia inwertorowa Multiline Three Level i układ Green@wave z korekcją współczynnika mocy, współczynnik mocy około 0,95.
- MIG/MAG w trybie łuku krótkiego i natryskowego, z pulsem, podwójnym pulsem i lutospawaniem.
- TIG DC z bezstykowym zajarzaniem HF oraz ze startem Lift.
- MMA z regulowanymi funkcjami Hot Start, Arc Force i Anti-Stick.
- Cyfrowe sterowanie oparte na oprogramowaniu, panel iPanel z wyświetlaczem graficznym na podajnikach serii WF.
- Pamięć programów spawalniczych, opis podaje 64 lokacje użytkownika.
- Magistrala Selco CAN do komunikacji wewnętrznej i port Ethernet do pracy z oprogramowaniem Weld@Net.
- Przygotowanie do pracy z robotem po dołożeniu interfejsu RI WA albo RI XP.
- Obudowa z tworzywa odpornego na uderzenia i wysoką temperaturę, hermetyzowane płytki drukowane i kanały wentylacyjne chroniące wnętrze przed pyłem.
- Wentylator o zmiennej prędkości, pracuje wtedy, gdy jest potrzebny, więc do wnętrza trafia mniej pyłu.
- Przygotowanie pod chłodzenie cieczą, po dołożeniu chłodnicy pracujesz uchwytem chłodzonym cieczą przy górnych nastawach.
W trybie MMA maszyna daje trzy regulacje, które decydują o pracy elektrodą. Hot Start podbija prąd na starcie, żeby elektroda zajarzyła się bez przyklejania do materiału. Arc Force dokłada prąd w chwili, gdy kropla zwiera łuk, dzięki czemu łuk nie gaśnie przy krótkim trzymaniu elektrody. Anti-Stick obcina prąd, gdy elektroda jednak przywrze, więc nie rozżarza się i nie niszczy otuliny. Razem dają spokojną pracę na elektrodach zasadowych i rutylowych.
Dane techniczne
| Marka | Böhler Welding, urządzenie z rodziny Selco |
|---|---|
| Model | Genesis 4000 GSM |
| Typ | inwertorowe źródło prądu, wieloprocesowe |
| Procesy spawania | MIG/MAG w łuku krótkim i natryskowym, puls, podwójny puls, lutospawanie, TIG DC ze startem HF i Lift, MMA |
| Napięcie zasilania | 3 x 400 V albo 3 x 230 V, 50/60 Hz |
| Zalecany bezpiecznik zwłoczny | 25 A przy 400 V, 45 A przy 230 V |
| Zakres prądu we wszystkich procesach | od 3 do 400 A |
| Cykl pracy przy 40°C i 400 V | 60% przy 400 A, 100% przy 360 A |
| Cykl pracy przy 40°C i 230 V | 60% przy 400 A, 100% przy 360 A dla MIG i TIG, 320 A dla MMA |
| Napięcie biegu jałowego | 73 V |
| Współczynnik mocy | około 0,95, układ Green@wave z korekcją współczynnika mocy |
| Sterowanie | cyfrowe, oparte na oprogramowaniu, panel iPanel z wyświetlaczem |
| Pamięć programów | 64 lokacje użytkownika |
| Komunikacja wewnętrzna | magistrala Selco CAN |
| Komunikacja zewnętrzna | Ethernet, oprogramowanie Weld@Net |
| Praca z robotem | po dołożeniu interfejsu RI WA albo RI XP |
| Klasa ochrony obudowy | IP23S |
| Klasa izolacji | H |
| Chłodzenie | cieczą, chłodnica jako osobny moduł, na przykład Selco WU 3000 |
| Podajnik drutu | zewnętrzny, na przykład Selco WF 2000, WF 3000 albo WF 4000 |
| Wymiary (dł. x szer. x wys.) | 690 x 290 x 510 mm |
| Masa źródła | około 37 kg |
Na co zwrócić uwagę
Źródło pracuje na 3 x 400 V albo 3 x 230 V przy 50/60 Hz, z bezpiecznikiem zwłocznym 25 A przy 400 V i 45 A przy 230 V. Wersję napięciową sprawdzasz na tabliczce, bo od niej zależy zabezpieczenie obwodu. Napięcie biegu jałowego wynosi 73 V. Obudowa ma klasę IP23S, czyli ochronę przed pyłem i wodą padającą pod kątem oraz dopuszczenie do miejsc o podwyższonym ryzyku porażenia.
To samo źródło prądu, więc do spawania drutem potrzebujesz zewnętrznego podajnika serii WF wraz z przewodem międzyobwodowym, a panel iPanel jest częścią podajnika. Praca w sieci wymaga oprogramowania Weld@Net, a praca z robotem interfejsu RI WA albo RI XP, dostępność obu ustalasz osobno. Masa około 37 kg przy wymiarach 690 x 290 x 510 mm pozwala przenieść samo źródło we dwie osoby, ale całe stanowisko z podajnikiem, chłodnicą i wózkiem waży znacznie więcej.
Praca w kilku procesach oznacza też kilka kompletów osprzętu. Do TIG potrzebujesz uchwytu z zaworem albo ze sterowaniem, elektrod wolframowych i argonu, do MIG/MAG rolek dobranych do drutu oraz mieszanki gazowej, do MMA uchwytu elektrodowego. Przy pulsie liczy się dobrany program, więc sprawdź, jakie krzywe ma wgrane panel podajnika i czy pasują do drutów oraz gazów, którymi pracujesz w warsztacie.
Ten egzemplarz jest sprzedany
Maszyna trafiła już do klienta. Podobne egzemplarze znajdziesz niżej, a jeśli chcesz taką samą, zostaw kontakt w formularzu, damy znać, gdy wjedzie kolejna.