


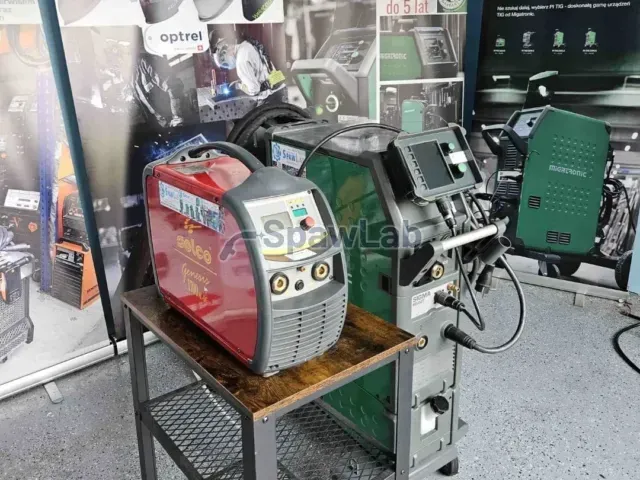


Selco Genesis 4000 GSM ist eine Inverter-Stromquelle für mehrere Verfahren: MIG/MAG mit Puls und Doppelpuls, WIG DC mit HF-Zündung sowie E-Hand. Den Strom stellen Sie von 3 bis 400 A ein, bei 360 A arbeitet die Stromquelle mit 100% Einschaltdauer. Sie wiegt etwa 37 kg und hat ein Gehäuse in Klasse IP23S.
Drei Prozesse aus einer Stromquelle bietet heute die URANOS NX 4000 GSM (die Seite ist auf Polnisch).
Wofür diese Maschine gedacht ist
Das ist eine Stromquelle für anspruchsvolle Fertigung, in der an einem Arbeitsplatz mit mehreren Verfahren geschweißt wird. MIG/MAG deckt Kurzlichtbogen und Sprühlichtbogen, Puls und Doppelpuls sowie das Lötschweißen ab, WIG DC arbeitet mit berührungsloser HF-Zündung oder mit dem Start Lift, und der E-Hand-Betrieb verarbeitet Stabelektroden mit einstellbarem Hot Start, Arc Force und Anti-Stick. Der Bereich von 3 bis 400 A geht sehr tief hinunter, Sie bedienen also dünnes Blech und dicke Verbindungen.
Die Einschaltdauer bei 40°C und einer Versorgung von 400 V ist 60% bei 400 A sowie 100% bei 360 A. Bei einer Versorgung mit 230 V bleiben die Werte bei 60% bei 400 A und 100% bei 360 A für MIG und WIG, für E-Hand bei 320 A. Bei 360 A führen Sie lange Nähte ohne Pausen zum Abkühlen der Stromquelle.
Puls und Doppelpuls sind bei dünnen Werkstoffen, Edelstahl und Aluminium mit passender Ausrüstung nützlich, denn sie halten die Wärme in Grenzen und begrenzen die Spritzer. Das Lötschweißen MIG hilft bei beschichteten Blechen, wo die niedrigere Temperatur die Schicht schützt. WIG mit HF-Zündung gibt einen sauberen Start, ohne den Werkstoff mit der Elektrode zu berühren, was bei Edelstahl und bei sichtbaren Nähten zählt.
Der Doppelpuls legt eine langsamere Modulation über den Grundpuls. Das Schmelzbad wächst und kühlt abwechselnd ab, dadurch legt sich das Nahtbild in gleichmäßige Schuppen, ähnlich wie beim WIG. Neben dem Aussehen gibt das einen geringeren Wärmeeintrag je Längeneinheit der Naht, dünnes Blech wellt sich also weniger, und bei Aluminium halten Sie das Schmelzbad in Zwangslagen leichter unter Kontrolle.
Das System Green@wave mit Korrektur des Leistungsfaktors arbeitet mit einem Faktor nahe eins. In der Praxis heißt das weniger Strom aus dem Netz bei gleicher Schweißleistung und eine geringere Belastung der Installation, was dort zählt, wo an einer Verteilung mehrere Arbeitsplätze hängen. Die digitale Steuerung gibt dabei wiederholbare Parameter, und der Programmspeicher verkürzt das Umrüsten zwischen Teilen.
Funktionen und Ausstattung
- Invertertechnik Multiline Three Level und das System Green@wave mit Korrektur des Leistungsfaktors, Leistungsfaktor etwa 0,95.
- MIG/MAG im Kurzlichtbogen und im Sprühlichtbogen, mit Puls, Doppelpuls und Lötschweißen.
- WIG DC mit berührungsloser HF-Zündung sowie mit dem Start Lift.
- E-Hand mit den regelbaren Funktionen Hot Start, Arc Force und Anti-Stick.
- Digitale Steuerung auf Softwarebasis, Panel iPanel mit grafischer Anzeige an den Drahtvorschüben der Reihe WF.
- Speicher für Schweißprogramme, die Beschreibung nennt 64 Plätze für den Anwender.
- Bus Selco CAN für die interne Kommunikation und ein Ethernet-Anschluss für die Arbeit mit der Software Weld@Net.
- Vorbereitung für die Arbeit mit einem Roboter nach Ergänzung der Schnittstelle RI WA oder RI XP.
- Gehäuse aus einem Kunststoff, der Stöße und hohe Temperatur verträgt, vergossene Leiterplatten und Lüftungskanäle, die das Innere vor Staub schützen.
- Lüfter mit veränderlicher Drehzahl, er läuft dann, wenn er gebraucht wird, so gelangt weniger Staub in das Innere.
- Vorbereitung für Wasserkühlung, nach Ergänzung eines Kühlgeräts arbeiten Sie bei den oberen Einstellungen mit einem flüssigkeitsgekühlten Brenner.
Im E-Hand-Betrieb gibt die Maschine drei Regelungen, die über die Arbeit mit der Elektrode entscheiden. Hot Start hebt den Strom beim Start an, damit die Elektrode zündet, ohne am Werkstoff zu kleben. Arc Force legt Strom nach in dem Moment, in dem der Tropfen den Lichtbogen kurzschließt, dadurch erlischt der Lichtbogen bei kurzer Führung der Elektrode nicht. Anti-Stick nimmt den Strom weg, wenn die Elektrode doch anhaftet, sie glüht also nicht aus und die Umhüllung wird nicht zerstört. Zusammen geben sie eine ruhige Arbeit mit basischen und rutilen Elektroden.
Technische Daten
| Marke | Böhler Welding, Gerät aus der Familie Selco |
|---|---|
| Modell | Genesis 4000 GSM |
| Typ | Inverter-Stromquelle für mehrere Verfahren |
| Schweißverfahren | MIG/MAG im Kurzlichtbogen und Sprühlichtbogen, Puls, Doppelpuls, Lötschweißen, WIG DC mit Start HF und Lift, E-Hand |
| Netzspannung | 3 x 400 V oder 3 x 230 V, 50/60 Hz |
| Empfohlene träge Sicherung | 25 A bei 400 V, 45 A bei 230 V |
| Strombereich in allen Verfahren | von 3 bis 400 A |
| Einschaltdauer bei 40°C und 400 V | 60% bei 400 A, 100% bei 360 A |
| Einschaltdauer bei 40°C und 230 V | 60% bei 400 A, 100% bei 360 A für MIG und WIG, 320 A für E-Hand |
| Leerlaufspannung | 73 V |
| Leistungsfaktor | etwa 0,95, System Green@wave mit Korrektur des Leistungsfaktors |
| Steuerung | digital, auf Softwarebasis, Panel iPanel mit Anzeige |
| Programmspeicher | 64 Plätze für den Anwender |
| Interne Kommunikation | Bus Selco CAN |
| Externe Kommunikation | Ethernet, Software Weld@Net |
| Arbeit mit Roboter | nach Ergänzung der Schnittstelle RI WA oder RI XP |
| Schutzart des Gehäuses | IP23S |
| Isolierklasse | H |
| Kühlung | Wasserkühlung, Kühlgerät als eigenes Modul, zum Beispiel Selco WU 3000 |
| Drahtvorschub | extern, zum Beispiel Selco WF 2000, WF 3000 oder WF 4000 |
| Abmessungen (L x B x H) | 690 x 290 x 510 mm |
| Gewicht der Stromquelle | etwa 37 kg |
Worauf Sie achten sollten
Die Stromquelle arbeitet mit 3 x 400 V oder 3 x 230 V bei 50/60 Hz, mit einer trägen Sicherung von 25 A bei 400 V und 45 A bei 230 V. Die Spannungsvariante prüfen Sie auf dem Typenschild, denn davon hängt die Absicherung des Kreises ab. Die Leerlaufspannung beträgt 73 V. Das Gehäuse hat die Klasse IP23S, also Schutz gegen Staub und schräg fallendes Wasser sowie die Freigabe für Stellen mit erhöhter Gefährdung durch elektrischen Schlag.
Das ist die Stromquelle allein, für das Schweißen mit Draht brauchen Sie also einen externen Drahtvorschub der Reihe WF samt Zwischenschlauchpaket, und das Panel iPanel gehört zum Drahtvorschub. Die Karte nennt Wasserkühlung, das Kühlgerät war ein eigenes Modul, in der Beschreibung wird Selco WU 3000 genannt, prüfen Sie also sein Vorhandensein und den Flüssigkeitsstand. Die Arbeit im Netzwerk verlangt die Software Weld@Net und die Arbeit mit einem Roboter die Schnittstelle RI WA oder RI XP, die Verfügbarkeit beider klären Sie getrennt. Ein Gewicht von etwa 37 kg bei Abmessungen von 690 x 290 x 510 mm erlaubt es, die Stromquelle allein zu zweit zu tragen, der ganze Arbeitsplatz mit Drahtvorschub, Kühlgerät und Wagen wiegt aber deutlich mehr.
Arbeit in mehreren Verfahren bedeutet auch mehrere Sätze Zubehör. Für WIG brauchen Sie einen Brenner mit Ventil oder mit Steuerung, Wolframelektroden und Argon, für MIG/MAG zum Draht passende Rollen sowie ein Gasgemisch, für E-Hand einen Elektrodenhalter. Beim Puls zählt das passende Programm, prüfen Sie also, welche Kennlinien im Panel des Drahtvorschubs hinterlegt sind und ob sie zu den Drähten und Gasen passen, mit denen Sie in der Werkstatt arbeiten.
Dieses Gerät ist verkauft
Diese Maschine ist bereits an einen Kunden gegangen. Ähnliche Geräte finden Sie unten, und wenn Sie dasselbe Modell möchten, hinterlassen Sie Ihre Kontaktdaten im Formular, wir melden uns, sobald das nächste eintrifft.