


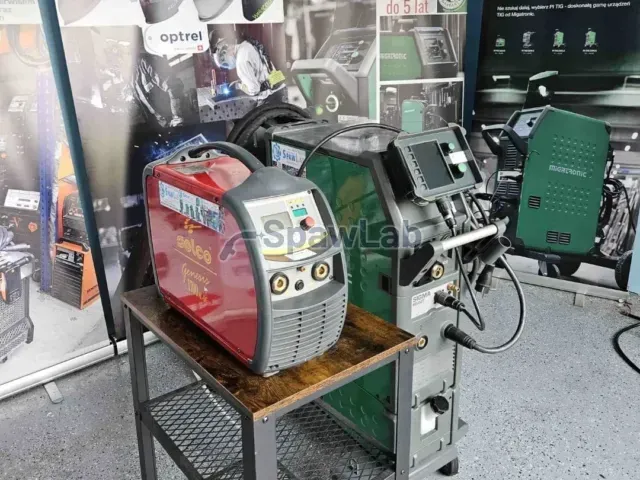



Selco Genesis 4000 PME to inwertorowe źródło wieloprocesowe z procesami RapiDeep i QuickPulse. Spawa MIG/MAG z pulsem i podwójnym pulsem, TIG DC ze startem Lift oraz MMA, w zakresie od 3 do 400 A. Przy 360 A pracuje w cyklu 100%, waży około 36,2 kg i ma obudowę w klasie IP23S.
Do czego ta maszyna
To źródło pod produkcję, w której liczy się czas przejścia i powtarzalność spoiny. Obsługuje MIG/MAG w trybie stałonapięciowym, z synergią, pulsem i podwójnym pulsem, TIG DC ze startem Lift oraz MMA z regulacją Hot Start, Arc Force i Anti-Stick. Zakres od 3 do 400 A schodzi bardzo nisko, więc jedno stanowisko obsłuży i cienką blachę, i grube złącze konstrukcyjne.
Cykl pracy przy 40°C i zasilaniu 400 V to 60% przy 400 A oraz 100% przy 360 A. Przy 360 A prowadzisz spoinę bez przerw na studzenie źródła, co ma znaczenie przy długich przejściach na konstrukcji i przy pracy zautomatyzowanej. Napięcie biegu jałowego wynosi 73 V.
Puls i podwójny puls porządkują wprowadzanie ciepła. Prąd skacze między wartością podstawową a szczytową, w szczycie odrywa się kropla metalu, w podstawie jeziorko stygnie. Dzięki temu cienka blacha mniej faluje, stal nierdzewna mniej się przebarwia, a przy aluminium łatwiej trzymać kontrolę nad jeziorkiem. Podwójny puls dokłada wolniejszą modulację i układa lico w regularne łuski.
Osobno stoją dwa procesy rozwijane przez Selco. RapiDeep zwiększa prędkość spawania MIG/MAG nawet o 50% w stosunku do metod konwencjonalnych i zmniejsza strefę wpływu ciepła nawet o 40%, dzięki modulowanej charakterystyce łuku. QuickPulse podnosi prędkość spawania nawet o 50% w stosunku do klasycznego pulsu i daje przy tym nawet o 40% głębsze wtopienie. Pierwszy przydaje się przy cieńszych i wrażliwych na ciepło elementach, drugi przy grubszych złączach, gdzie potrzebny jest pełny przetop.
W trybie MMA pracują trzy regulacje, które decydują o zachowaniu elektrody. Hot Start podbija prąd na starcie, żeby elektroda zajarzyła się bez przyklejania. Arc Force dokłada prąd w chwili, gdy kropla zwiera łuk, więc łuk nie gaśnie przy krótkim trzymaniu. Anti-Stick obcina prąd, gdy elektroda przywrze, dzięki czemu nie rozżarza się i nie niszczy otuliny. Start Lift w trybie TIG polega na dotknięciu materiału elektrodą i uniesieniu jej, bez układu wysokiej częstotliwości, co przydaje się tam, gdzie obok pracuje elektronika wrażliwa na zakłócenia.
Port Ethernet i oprogramowanie Weld@Net dokładają nadzór nad stanowiskiem. Z poziomu komputera podejrzysz parametry, rozdzielisz programy na maszyny i zbierzesz dane z pracy, co ma znaczenie przy produkcji objętej dokumentacją spawalniczą. Przygotowanie do pracy z robotem sprawia, że to samo źródło obsłuży stanowisko ręczne i zautomatyzowane, a zmiana polega na dołożeniu interfejsu i podajnika w wersji do robota.
Funkcje i wyposażenie
- Technologia inwertorowa Multiline Three Level z układem Green@wave i korekcją współczynnika mocy, współczynnik mocy około 0,95.
- MIG/MAG w trybie stałonapięciowym, z synergią, pulsem i podwójnym pulsem.
- RapiDeep, proces szybkiego spawania MIG/MAG z modulowaną charakterystyką łuku.
- QuickPulse, proces pulsacyjny o wysokiej prędkości i głębokim wtopieniu.
- TIG DC ze startem Lift, czyli zajarzenie przez dotknięcie i uniesienie elektrody.
- MMA z regulowanymi funkcjami Hot Start, Arc Force i Anti-Stick.
- Cyfrowe sterowanie oparte na oprogramowaniu, panel iPanel z wyświetlaczem graficznym w podajnikach w wersji Smart i Exclusive.
- Pamięć programów spawalniczych, opis podaje 64 lokacje użytkownika.
- Magistrala Selco CAN do komunikacji wewnętrznej i port Ethernet do pracy z oprogramowaniem Weld@Net.
- Przygotowanie do pracy z robotem, standardowo albo po dołożeniu interfejsu.
- Obudowa przemysłowa w klasie IP23S z ochroną podzespołów przed pyłem, izolacja klasy H.
Dane techniczne
| Marka | Böhler Welding, urządzenie z rodziny Selco |
|---|---|
| Model | Genesis 4000 PME |
| Typ | inwertorowe źródło prądu, wieloprocesowe |
| Procesy spawania | MIG/MAG w trybie stałonapięciowym, puls, podwójny puls, synergia, RapiDeep, QuickPulse, TIG DC ze startem Lift, MMA |
| Napięcie zasilania | 3 x 400 V albo 3 x 230 V, 50/60 Hz |
| Zalecany bezpiecznik zwłoczny | 25 A przy 400 V, 45 A przy 230 V |
| Zakres prądu we wszystkich procesach | od 3 do 400 A |
| Cykl pracy przy 40°C i 400 V | 60% przy 400 A, 100% przy 360 A |
| Napięcie biegu jałowego | 73 V |
| Współczynnik mocy | około 0,95, układ Green@wave z korekcją współczynnika mocy |
| Sterowanie | cyfrowe, oparte na oprogramowaniu, synergiczne |
| Pamięć programów | 64 lokacje użytkownika |
| Komunikacja wewnętrzna | magistrala Selco CAN |
| Komunikacja zewnętrzna | Ethernet, oprogramowanie Weld@Net |
| Praca z robotem | standardowo albo przez interfejs |
| Klasa ochrony obudowy | IP23S |
| Klasa izolacji | H |
| Chłodzenie | cieczą, chłodnica jako osobny moduł, na przykład Selco WU 3000 |
| Podajnik drutu | zewnętrzny, na przykład Selco WF 2000, WF 3000 albo WF 4000 z panelem |
| Wymiary (dł. x szer. x wys.) | około 690 x 290 x 510 mm |
| Masa źródła | około 36,2 kg |
Na co zwrócić uwagę
Źródło pracuje na 3 x 400 V albo 3 x 230 V przy 50/60 Hz, z bezpiecznikiem zwłocznym 25 A przy 400 V i 45 A przy 230 V. Wersję napięciową sprawdzasz na tabliczce, bo od niej zależy dobór obwodu. Obudowa ma klasę IP23S, czyli ochronę przed pyłem i wodą padającą pod kątem oraz dopuszczenie do miejsc o podwyższonym ryzyku porażenia. Korekcja współczynnika mocy zmniejsza prąd pobierany z sieci przy tej samej mocy spawania, co ma znaczenie tam, gdzie na jednej rozdzielnicy wisi kilka stanowisk.
To samo źródło prądu, więc do spawania drutem potrzebujesz zewnętrznego podajnika serii WF wraz z przewodem międzyobwodowym, a panel sterowania jest częścią podajnika. Od wersji panelu zależy dostęp do procesów RapiDeep i QuickPulse, więc konfigurację potwierdzasz przed zakupem. Praca w sieci wymaga oprogramowania Weld@Net, a praca z robotem odpowiedniego interfejsu, więc obie rzeczy ustalasz osobno.
Masa około 36,2 kg przy wymiarach około 690 x 290 x 510 mm pozwala przenieść samo źródło bez wózka, ale komplet z podajnikiem, chłodnicą i wózkiem waży znacznie więcej. Model jest wycofany z produkcji, więc dostęp do aktualizacji oprogramowania i części bywa ograniczony. Przy pracy pulsem szybciej zużywają się końcówki prądowe i prowadnice drutu, więc materiał zużywalny warto policzyć w kosztach stanowiska, zwłaszcza przy aluminium.
Ten egzemplarz jest sprzedany
Maszyna trafiła już do klienta. Podobne egzemplarze znajdziesz niżej, a jeśli chcesz taką samą, zostaw kontakt w formularzu, damy znać, gdy wjedzie kolejna.