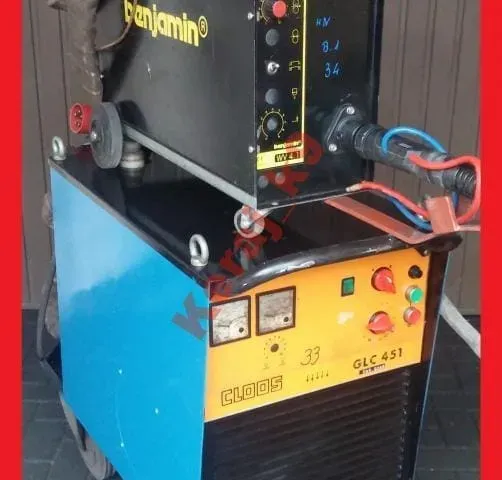
Der Cloos GLC 333 MC4 ist ein industrieller MIG/MAG-Halbautomat auf einer Inverter-Stromquelle mit der digitalen Steuerung MC4, mit Stromquelle und Drahtvorschub in einem Gehäuse. Der Arbeitsbereich reicht von 5 A bei 14 V bis 330 A bei 31 V, bei 40% Einschaltdauer gibt die Maschine 330 A ab, im Dauerbetrieb mit 100% sind es 260 A bei 27 V. Die Versorgung erfolgt mit 3 x 400 V bei 50 Hz und einer Absicherung T16 A.
Wofür diese Maschine gedacht ist
Die Maschine verbindet klassisches MIG/MAG mit dem Verfahren mit Impuls und mit Doppelpuls, sie deckt also Aluminium, Edelstahl CrNi, Baustahl und legierten Stahl sowie verzinkte Bleche ab. Bei Aluminium und bei Stählen höherer Güte greifen Sie zu AluPlus, also zum Doppelpuls mit einem großen Satz an Einstellungen: Frequenz der Modulation, Verhältnis im Zyklus, Höhe und Breite des Impulses. Diese Modulation legt eine Oberfläche mit einer Schuppung, die einer WIG-Raupe nahekommt, und hält die in den Werkstoff eingebrachte Wärme im Zaum, dünnes Blech brennt also nicht durch und wellt sich nicht.
Bei Edelstählen begrenzt die Arbeit im Zyklus mit Impuls die Anlauffarben um die Naht und verkürzt die Nacharbeit, denn es bleibt weniger zum Bürsten und Beizen. Auf Baustahl und legiertem Stahl arbeiten Sie normal oder mit Synergie und bekommen einen tiefen Einbrand bei wenig Spritzern. Verzinkte Bleche verbinden Sie durch MIG-Löten mit einem Zusatzwerkstoff aus Kupfer, zum Beispiel CuSi, ohne die Schicht aus Zink zu verbrennen.
In der Serienfertigung und in der Schlosserei zählt der Speicher für Aufgaben: Sie speichern bis zu 80 eigene Programme JOB, jedes mit einem Namen bis 16 Zeichen, und rufen eine geprüfte Technologie mit einer Taste ab, ohne die Parameter bei jedem Umrüsten neu einzustellen. Der Modus VJM (Variable Job Mode) ergänzt die Möglichkeit, gespeicherte Einstellungen zu korrigieren, wenn sich der Spalt bei der Montage oder die Charge des Werkstoffs ändert. Die Maschine geht in Werkstätten, Abteilungen der Instandhaltung und Fertigungsbetriebe, die mehrere Arten von Werkstoff an einem Platz bearbeiten. Die Funktion Hold hält die letzten Werte von Strom und Spannung nach dem Löschen des Lichtbogens, so lesen Sie die tatsächlichen Parameter der Raupe für die Karte der Technologie ab.
Funktionen und Ausstattung
- Digital gesteuerte Stufe der Leistung statt eines Schalters mit Stufen für die Spannung: die Einstellung ist stufenlos, und die Anlage reagiert sofort auf eine Änderung der Länge des Lichtbogens, die Dynamik passen Sie also an die konkrete Legierung an.
- Synergische Kennlinien: die Stromquelle verbindet Geschwindigkeit des Drahtes, Spannung, Frequenz und Breite des Pulses sowie den Grundstrom selbst, Sie wählen den Arbeitspunkt.
- AluPlus, Doppelpuls mit vielen Einstellungen: Frequenz der Modulation, Verhältnis im Zyklus, Höhe und Breite des Impulses, zum Formen des Profils des Einbrands und der Schuppung auf Aluminium und CrNi.
- Verfahren MIG/MAG Puls: der Tropfen löst sich bei jedem Impuls des Stroms, der Übergang des Metalls verläuft also ohne Spritzer, die Oberfläche ist sauberer und die Vorbereitung des Bauteils nach dem Schweißen kürzer.
- Zünden ohne Spritzer SPAZ: im Moment der Berührung des Drahtes mit dem Werkstoff zündet die Anlage einen Mikrolichtbogen mit einem Strom von etwa 8 A bei etwa 10 V und geht erst nach dessen Stabilisierung auf die Hauptparameter über, dadurch braucht der Anfang der Naht kein Schleifen und die Stromdüsen halten länger.
- Speicher für Aufgaben JOB bis 80 Programme, mit eigenem Namen bis 16 Zeichen: die Parameter eines Bauteils rufen Sie mit einer Taste ab.
- Modus VJM (Variable Job Mode): Sie korrigieren ein gespeichertes Programm für einen Wechsel des Werkstoffs oder des Spalts, ohne die ursprünglichen Einstellungen zu löschen.
- Betriebsarten 2T, 4T und Super-4T: Super-4T hat eigene Einstellungen für den Start, heiß oder sanft, und für das Füllen des Endkraters am Ende der Raupe.
- Modus für Punkte mit Zeitgeber und Modus External: das Punkten gibt wiederholbare Heftstellen, und External bindet die Stromquelle in einen mechanisierten Platz ein.
- Antrieb des Drahtes im geschlossenen Kreis mit Tachogenerator: die Geschwindigkeit von 0 m/min bis 24 m/min bleibt trotz Widerständen in der Führung des Brenners erhalten.
- Oberes Bedienfeld mit Anzeigen LED für Strom, Spannung, Geschwindigkeit des Drahtes und Nummer des Programms, mit der Funktion Hold: nach dem Schweißen bleiben die Werte auf dem Bildschirm, Sie lesen sie also für die Dokumentation ab.
- Unteres digitales Bedienfeld MC4 mit Textanzeige und Symbolen: Sie programmieren den ganzen Zyklus, also Vorströmen des Gases, Anstieg, Hauptstrom, Absenkung, Rückbrand des Drahtes und Nachströmen des Gases.
- Plug and Weld: nach dem Einschalten erkennt die Maschine das angeschlossene Zubehör zum Schweißen.
- Regelung der Zeit für das Strömen des Gases vor und nach dem Schweißen: der Schutz steht bereit, bevor der Lichtbogen kommt, und hält sich über dem abkühlenden Krater, was bei hochlegierten Stählen und bei Aluminium über Aussehen und Dichtheit der Naht entscheidet.
- MIG-Löten mit Zusatzwerkstoff aus Kupfer CuSi oder CuAl: verzinkte Bleche verbinden Sie bei niedrigerer Temperatur, die Schicht aus Zink bleibt also an ihrem Platz und der Stoß rostet nicht von unten.
- Kompaktes Gehäuse, das Stromquelle und Drahtvorschub verbindet: eine Einheit mit Abmessungen von etwa 600 x 270 x 470 mm statt zweier Kisten.
Technische Daten
| Marke | Cloos |
|---|---|
| Hersteller und Modell | Carl Cloos Schweisstechnik GmbH, GLC 333 MC4 |
| Typ | MIG/MAG-Halbautomat mit Inverter und digitaler Steuerung MC4 |
| Netzspannung | 3 x 400 V, 50 Hz |
| Netzabsicherung | T16 A |
| Schweißstrom laut Produktkarte | bis 400 A |
| Bereich des Schweißstroms | von 5 A bei 14 V bis 330 A bei 31 V |
| Strom bei 40% Einschaltdauer | 330 A bei 31 V |
| Strom im Dauerbetrieb 100% | 260 A bei 27 V |
| Leerlaufspannung | 60 V |
| Geschwindigkeit des Drahtvorschubs | von 0 m/min bis 24 m/min, Antrieb über Tachogenerator gesteuert |
| Speicher für Programme | bis 80 Aufgaben JOB |
| Schutzart und Isolierstoffklasse | IP23, Klasse F |
| Kühlung der Stromquelle | Kühlart F, erzwungener Umlauf der Luft |
| Kühlung laut Produktkarte | Flüssigkeit |
| Abmessungen der Stromquelle | etwa 600 x 270 x 470 mm |
| Gewicht der Stromquelle | von etwa 35 kg bis 38 kg |
| Norm der Ausführung | EN 60974-1, Kennzeichnung CE und Zeichen S |
| Verfahren | MIG/MAG, Synergie, Puls, Doppelpuls AluPlus, MIG-Löten |
Worauf Sie achten sollten
Die Maschine braucht ein Netz mit 3 x 400 V bei 50 Hz und eine Absicherung T16 A, die Leerlaufspannung beträgt 60 V. Das Gehäuse hat die Schutzart IP23 und die Isolierstoffklasse F, es verträgt also Staub und Feuchte der Halle, aber kein Abspritzen mit dem Wasserstrahl. Die Stromquelle wiegt von etwa 35 kg bis 38 kg bei Abmessungen von etwa 600 x 270 x 470 mm, Sie stellen sie also ohne Hubwagen um, mit Flasche und Zubehör wird der Platz jedoch schwerer. Die Einschaltdauer planen Sie nach der Dokumentation: 330 A bekommen Sie bei 40%, ohne Pausen gibt die Maschine 260 A ab.
Die Kühlung der Stromquelle selbst erfolgt mit Luft, im erzwungenen Umlauf Kühlart F, die Produktkarte nennt dagegen Kühlung mit Flüssigkeit, was sich auf die Ausführung des Brenners bezieht. Maschinen vom Zweitmarkt sind unterschiedlich ausgestattet, bestätigen Sie deshalb Brenner, Rollen des Drahtvorschubs und ein mögliches Modul des Kühlgeräts vor dem Kauf mit uns. Die Karte ordnet dieses Gerät dem Bereich bis 400 A zu, die Dokumentation des Modells spricht von 330 A. Bei Aluminium halten Sie Rollen vom Typ U und eine Seele aus Teflon bereit, denn AluPlus allein ersetzt keine passende Strecke für den Draht.
So verkaufen wir gebrauchte Maschinen
Dieses Gerät wurde in unserer Servicewerkstatt in Krotoszyn mit Messungen nach PN-EN 60974-4 und einem Belastungstest geprüft. Im Preis ist das erste Jahr des Basis-Servicepakets enthalten: eine Inspektion mit Reinigung der Maschine und Validierungsmessung. Weitere Jahre können Sie dazubuchen. Wir versenden in die gesamte Europäische Union, Abholung nach Vereinbarung.