


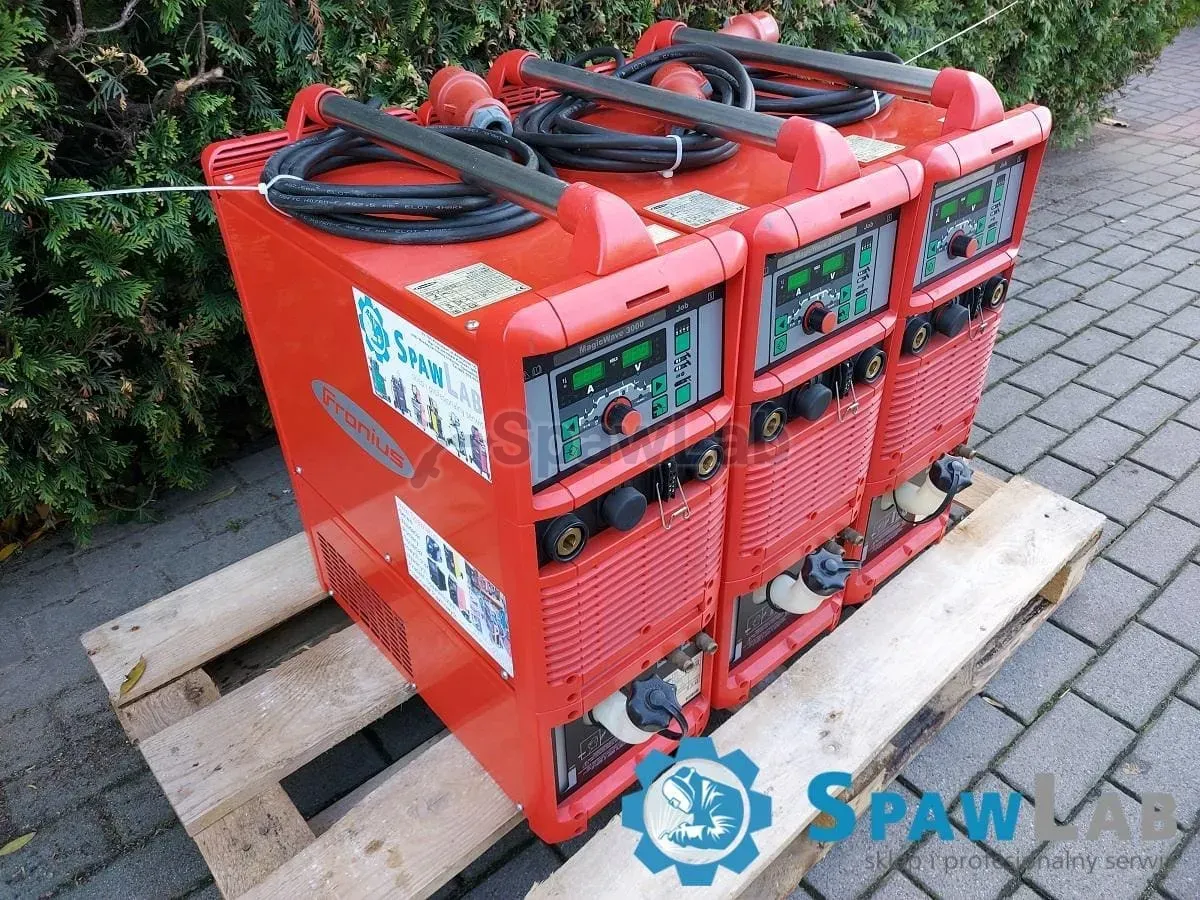


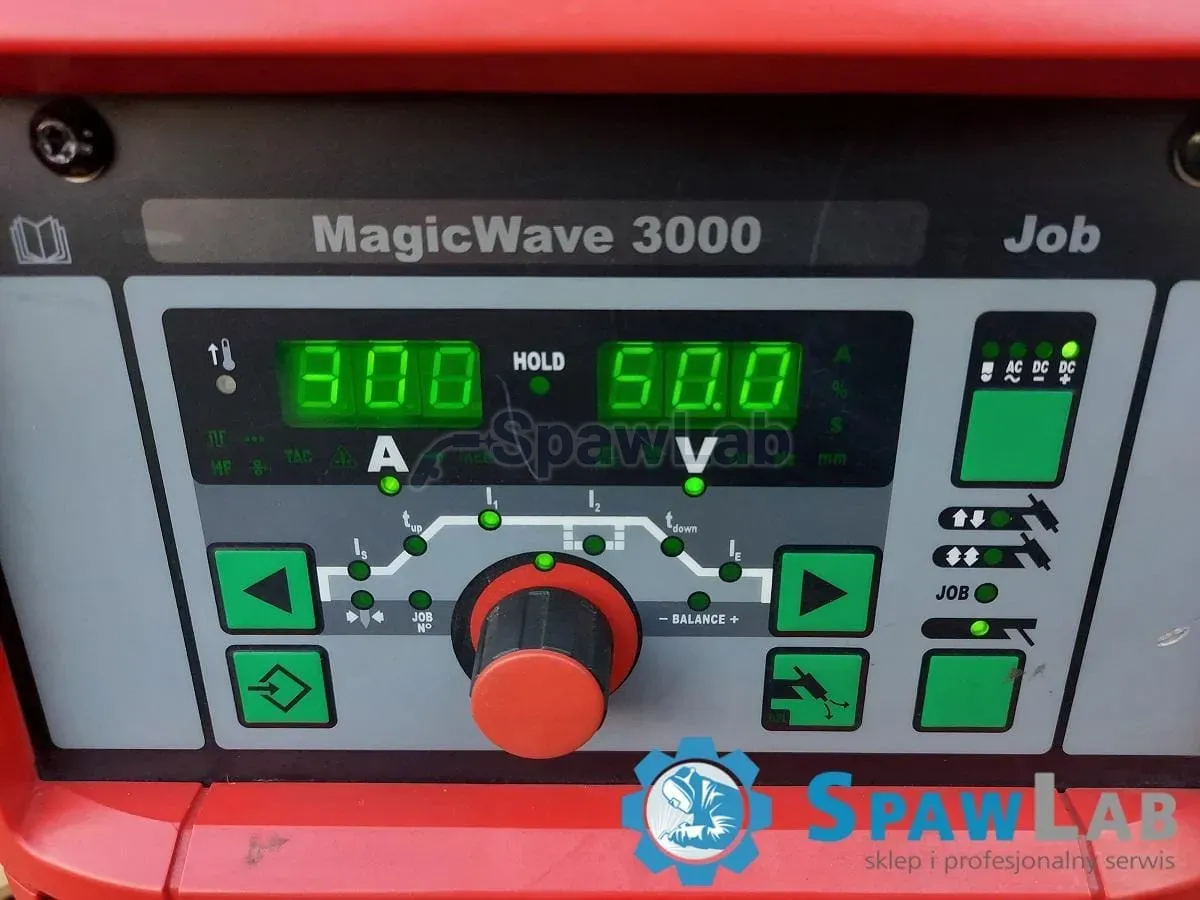


Fronius MagicWave 3000 to cyfrowe, inwertorowe źródło TIG AC/DC z trybem MMA, zasilane z sieci 400 V. Prąd stały ustawisz od 3 do 300 A, prąd przemienny od 5 do 300 A, a przy 200 A maszyna pracuje w cyklu 100%. Zestaw z modułem chłodzenia cieczą waży około 50 kg.
Do czego ta maszyna
To źródło pod zaawansowane spawanie aluminium, stopów lekkich, miedzi i stali nierdzewnych. Opis wskazuje przemysł lotniczy, budowę rurociągów, przemysł chemiczny i montaż konstrukcji ze stopów lekkich, czyli miejsca, w których spoina przechodzi badania i liczy się powtarzalna kontrola ciepła. Sterowanie jest cyfrowe, więc mikroprocesory korygują parametry łuku na bieżąco i stabilizują jego długość.
Cykl pracy to 300 A przy 40% i 200 A przy 100%. Przy 200 A prowadzisz spoinę bez limitu czasu, co przy grubościennych rurociągach i dużych odlewach aluminiowych ma bezpośrednie przełożenie na tempo pracy. Zabezpieczenie sieciowe wynosi 16 A przy zasilaniu 400 V, więc pobór mocy rozkłada się równo na trzy fazy.
Zintegrowany moduł chłodzenia cieczą tłoczy chłodziwo bezpośrednio do główki uchwytu. Dzięki temu przy prądzie rzędu 300 A dysza ceramiczna i tulejki prądowe nie przegrzewają się, a rękojeść nie parzy dłoni. To rozwiązanie zmienia charakter pracy: przy chłodzeniu gazowym to uchwyt wyznaczałby przerwy, tutaj limitem jest tylko cykl pracy źródła.
Prąd przemienny jest potrzebny przy aluminium. W jednej fazie łuk rozbija warstwę tlenku, która topi się znacznie wyżej niż sam metal, w drugiej wnika w materiał i go topi. Dzięki temu spoina wychodzi czysta, bez wtrąceń tlenkowych. Prądem stałym pracujesz na stali nierdzewnej, miedzi i stali czarnej, a tryb MMA dokłada elektrodę otuloną do prac montażowych.
Cyfrowe sterowanie ma jeszcze jeden skutek: kontrolę energii liniowej, czyli ilości ciepła wprowadzanego na jednostkę długości spoiny. Przy cienkich detalach i przy stopach wrażliwych na przegrzanie to ona decyduje o odkształceniach i o strukturze złącza, a nie sama nastawa prądu. Źródło reaguje na zmiany w łuku szybciej niż ręka spawacza, więc parametry trzymają się także wtedy, gdy odległość uchwytu od materiału faluje.
Funkcja TAC służy do szczepiania. Łuk pulsuje w ukierunkowany sposób i wprawia dwa sąsiadujące jeziorka w drgania, aż napięcie powierzchniowe krawędzi puszcza i metal zlewa się w jeden punkt, bez dodawania spoiwa. Przy montażu ram, karoserii aluminiowych i większych płaszczyzn skraca to przygotowanie o dobrą część czasu. Ograniczeniem jest szczelina: przy zbyt dużej odległości krawędzi i tak trzeba podać drut.
Active Wave modyfikuje kształt fali prądu przemiennego w trakcie spawania. Klasyczny łuk TIG AC jest głośny, a przy ośmiu godzinach na zmianie ten hałas ma znaczenie. Poza wyciszeniem algorytm skupia jeziorko i stabilizuje łuk, co przy cienkim aluminium przekłada się na równiejsze lico. Pełne wykorzystanie tej funkcji wymaga dopasowania częstotliwości fali do grubości i gatunku stopu, więc pierwsze ustawienia robi się na próbkach.
Opis wymienia typowe zastosowania: poszycia zbiorników ciśnieniowych i korpusy z materiałów lekkich, spoiny na rurociągach przesyłowych dla chemii i petrochemii, seryjny montaż cienkościennych profili w branży spożywczej i sterylizacyjnej, regenerację korpusów i wtryskarek w utrzymaniu ruchu, prace w pobliżu sprzętu serwerowego oraz naprawy lotnicze i lekkie stelaże. To pokazuje, w którą stronę idzie ta maszyna: precyzja i czystość złącza przed surową wydajnością.
Funkcje i wyposażenie
- Cyfrowe sterowanie inwertorem, korekta parametrów łuku w czasie rzeczywistym i stabilizacja jego długości.
- Active Wave, algorytm kształtowania fali prądu przemiennego, wycisza łuk AC i skupia jeziorko, co odciąża słuch przy pracy zmianowej.
- TAC, funkcja szybkiego szczepiania, wprawia sąsiadujące jeziorka w drgania i łączy krawędzie bez dodatku spoiwa, przy małej szczelinie montażowej.
- Zajarzanie bezstykowe HF, czysty start bez ryzyka wtrąceń wolframowych w lico spoiny.
- Zajarzanie stykowe Touchdown, prąd pilotujący przy dotknięciu i pełna moc po uniesieniu uchwytu, do pracy blisko wrażliwej elektroniki.
- Pełny zakres procesów TIG AC, TIG DC i MMA w jednym źródle, bez zmiany maszyny przy przejściu z aluminium na stal.
- Zintegrowany moduł chłodzenia cieczą z pompą i zamkniętym obiegiem chłodziwa doprowadzonym do główki uchwytu.
Dane techniczne
| Marka | Fronius |
|---|---|
| Model | MagicWave 3000 |
| Typ źródła | inwertorowe, cyfrowe |
| Procesy spawania | TIG AC, TIG DC, MMA |
| Napięcie zasilania | 400 V, 3 fazy |
| Zabezpieczenie sieciowe | 16 A |
| Zakres prądu TIG DC | od 3 do 300 A |
| Zakres prądu TIG AC | od 5 do 300 A |
| Cykl pracy 40% | 300 A |
| Cykl pracy 100% | 200 A |
| Zajarzanie łuku | HF bezstykowe albo Touchdown stykowe |
| System chłodzenia | cieczą |
| Masa zestawu | około 50 kg |
Co dostajesz
- Moduł chłodzenia cieczą zintegrowany ze źródłem
Na co zwrócić uwagę
Zestaw obejmuje źródło z modułem chłodzenia. Reszta stanowiska, czyli uchwyt TIG chłodzony cieczą, przewód masowy, butla z argonem z reduktorem i przepływomierzem oraz elektrody wolframowe i komplet dysz, dobierasz osobno. Uchwyt musi mieć obciążalność dopasowaną do prądu, przy 300 A nie założysz uchwytu z niższego zakresu, bo przepali się rękojeść i przewód.
Zasilanie 400 V wymaga gniazda siłowego, więc do przydomowego warsztatu ta maszyna nie trafi. Zabezpieczenie 16 A jest niskie jak na prąd 300 A, bo pobór rozkłada się równo na trzy fazy, ale stan obwodu i przewodu zasilającego i tak trzeba sprawdzić przed pierwszym uruchomieniem.
Dwa sposoby zajarzania trzeba dobrać do miejsca pracy. HF daje najczystszy start, ale wysyła zakłócenia elektromagnetyczne, które potrafią wybić sterowniki obrabiarek numerycznych i elektronikę stojącą obok. Wtedy przełączasz się na Touchdown, który startuje prądem pilotującym przy dotknięciu materiału. Ten drugi tryb wymaga pewnej ręki w pierwszych ułamkach sekundy.
Obieg chłodzenia cieczą wymaga kontroli poziomu płynu antykorozyjnego, drożności węży i szczelności złączy, bo praca na sucho kończy się zatarciem pompy, a stary płyn zapycha kanały w uchwycie. Cyfrowa elektronika nie znosi pyłu szlifierskiego, więc trzymaj się okresów czyszczenia wnętrza, zwłaszcza gdy maszyna stoi w hali z obróbką mechaniczną. Zestaw waży około 50 kg, przenosisz go we dwie osoby albo wozisz na wózku. Interfejs jest rozbudowany, więc przy każdej zmianie gatunku stopu ustawiasz balans i parametry fali od nowa, najlepiej na próbce z tego samego materiału.
Ten egzemplarz jest sprzedany
Maszyna trafiła już do klienta. Podobne egzemplarze znajdziesz niżej, a jeśli chcesz taką samą, zostaw kontakt w formularzu, damy znać, gdy wjedzie kolejna.