

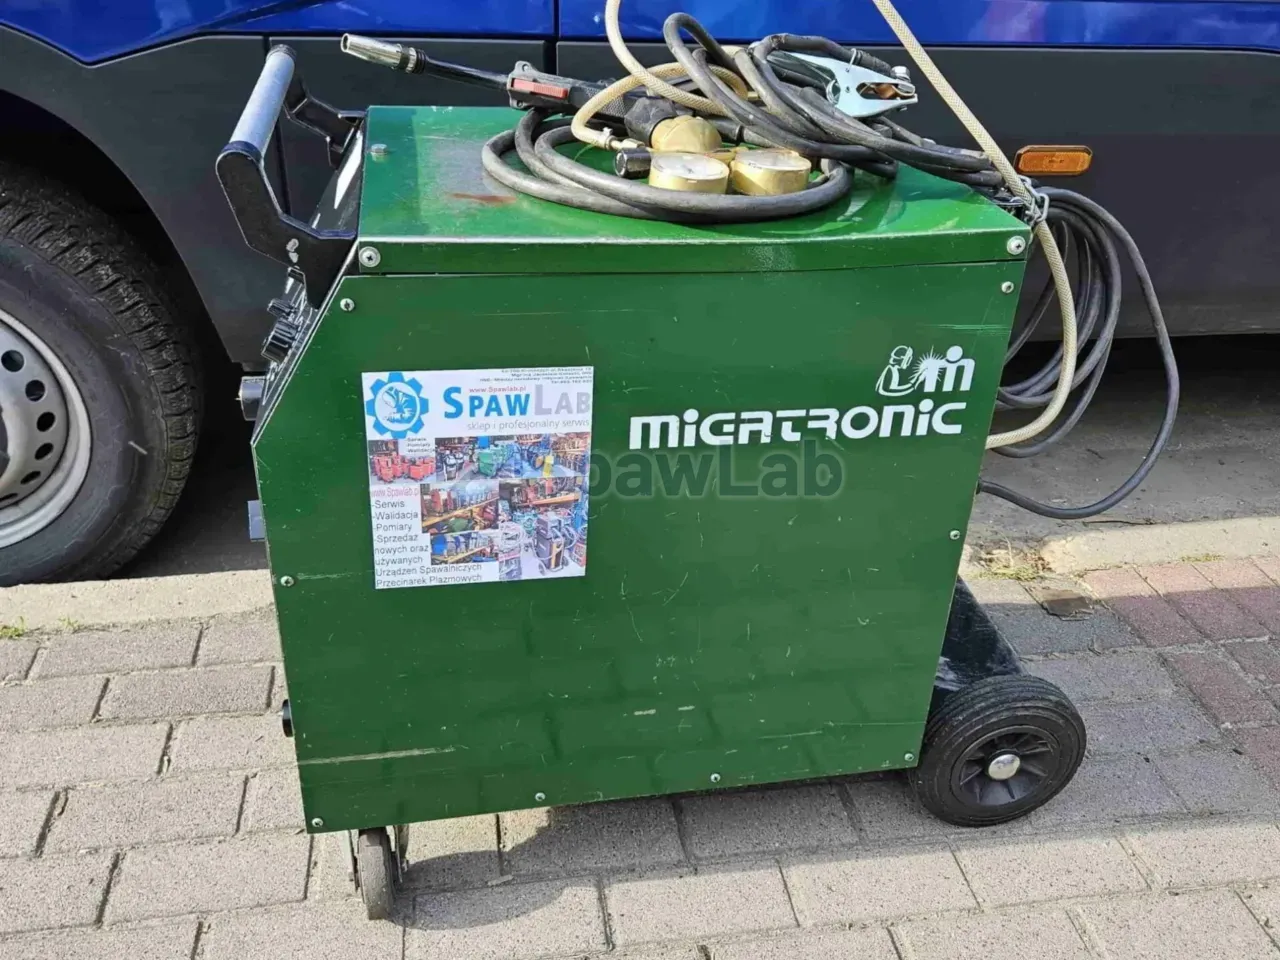
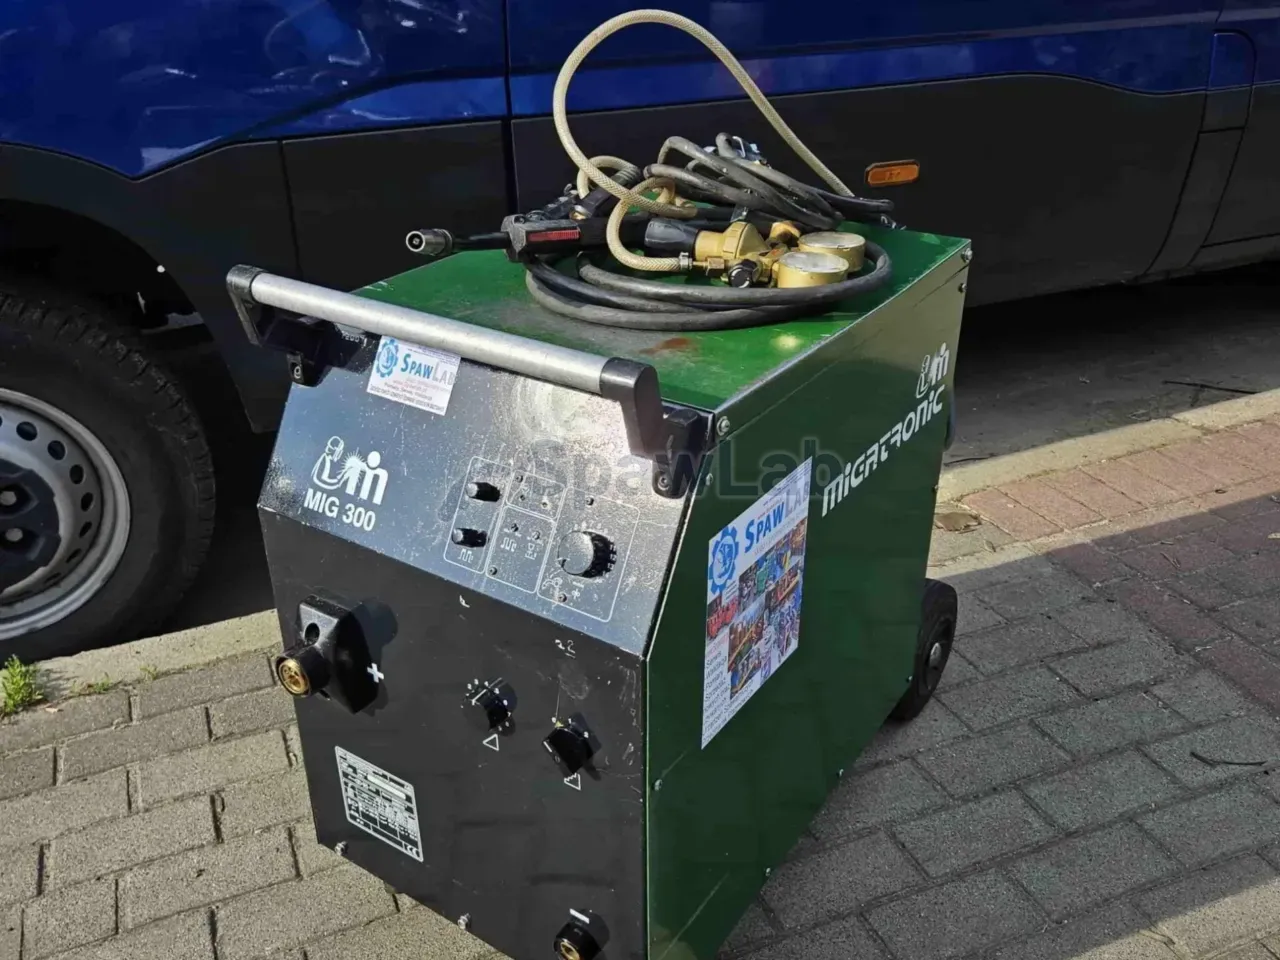
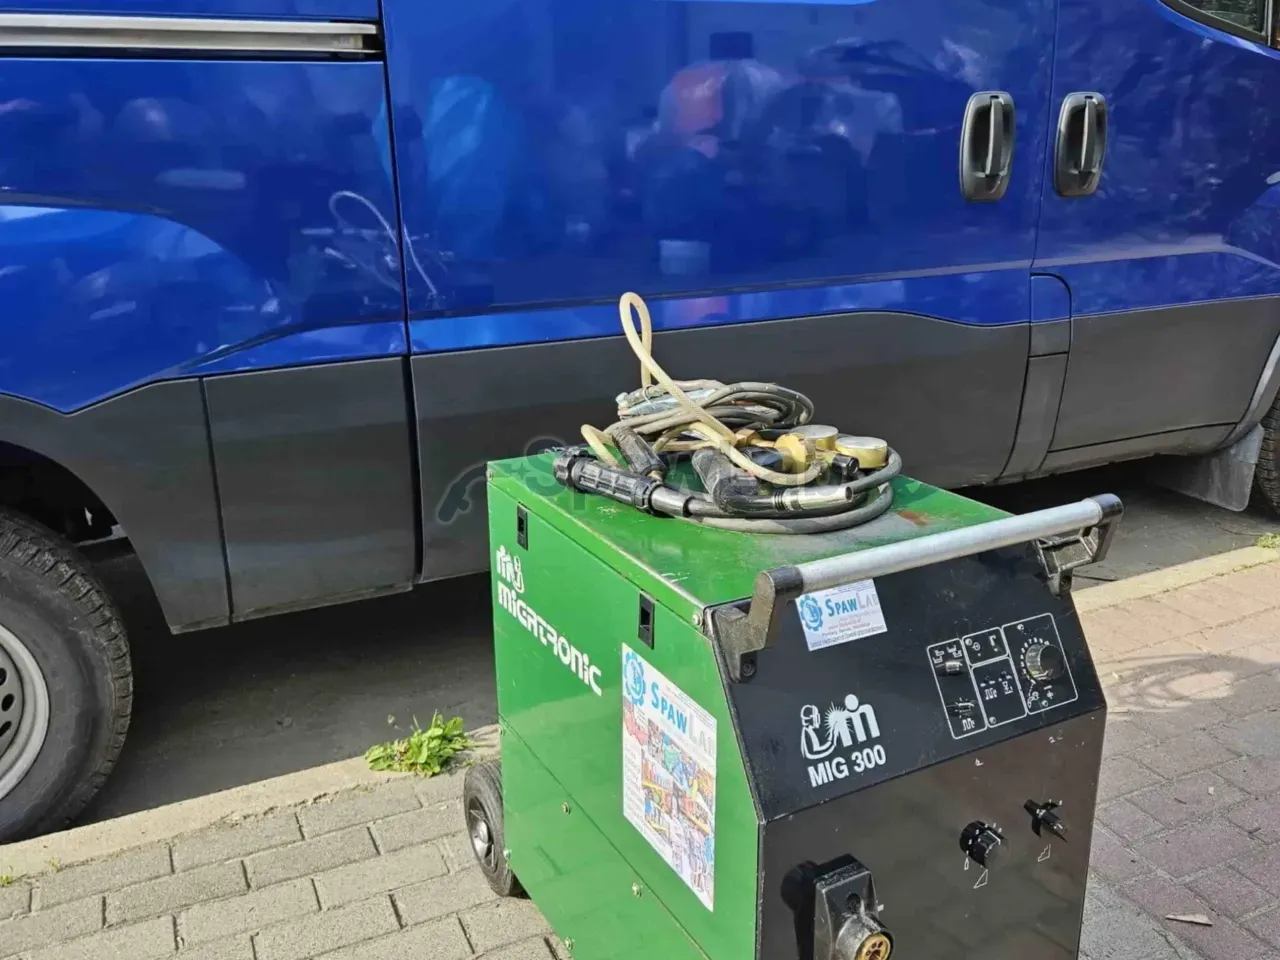
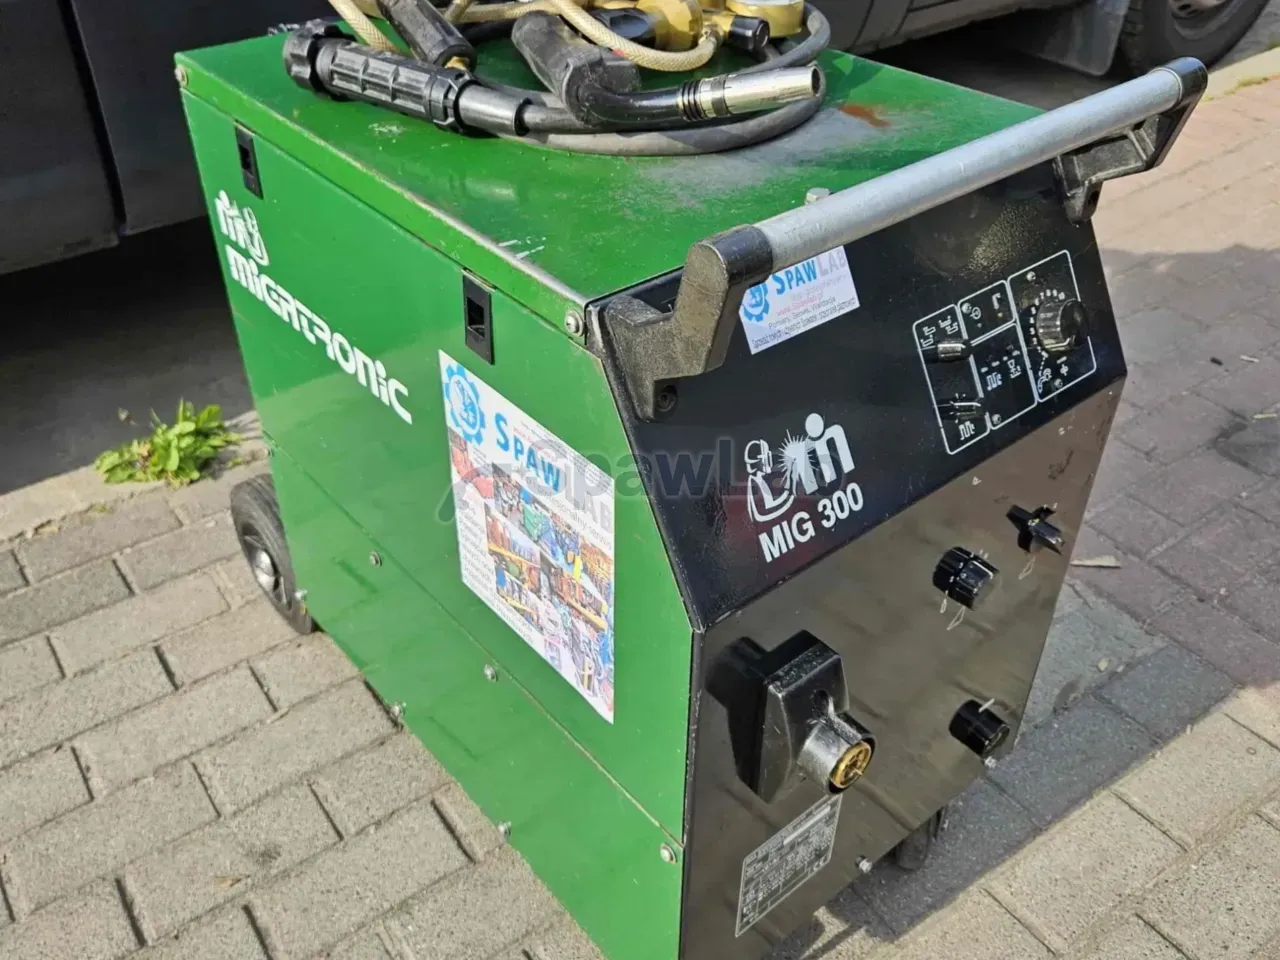
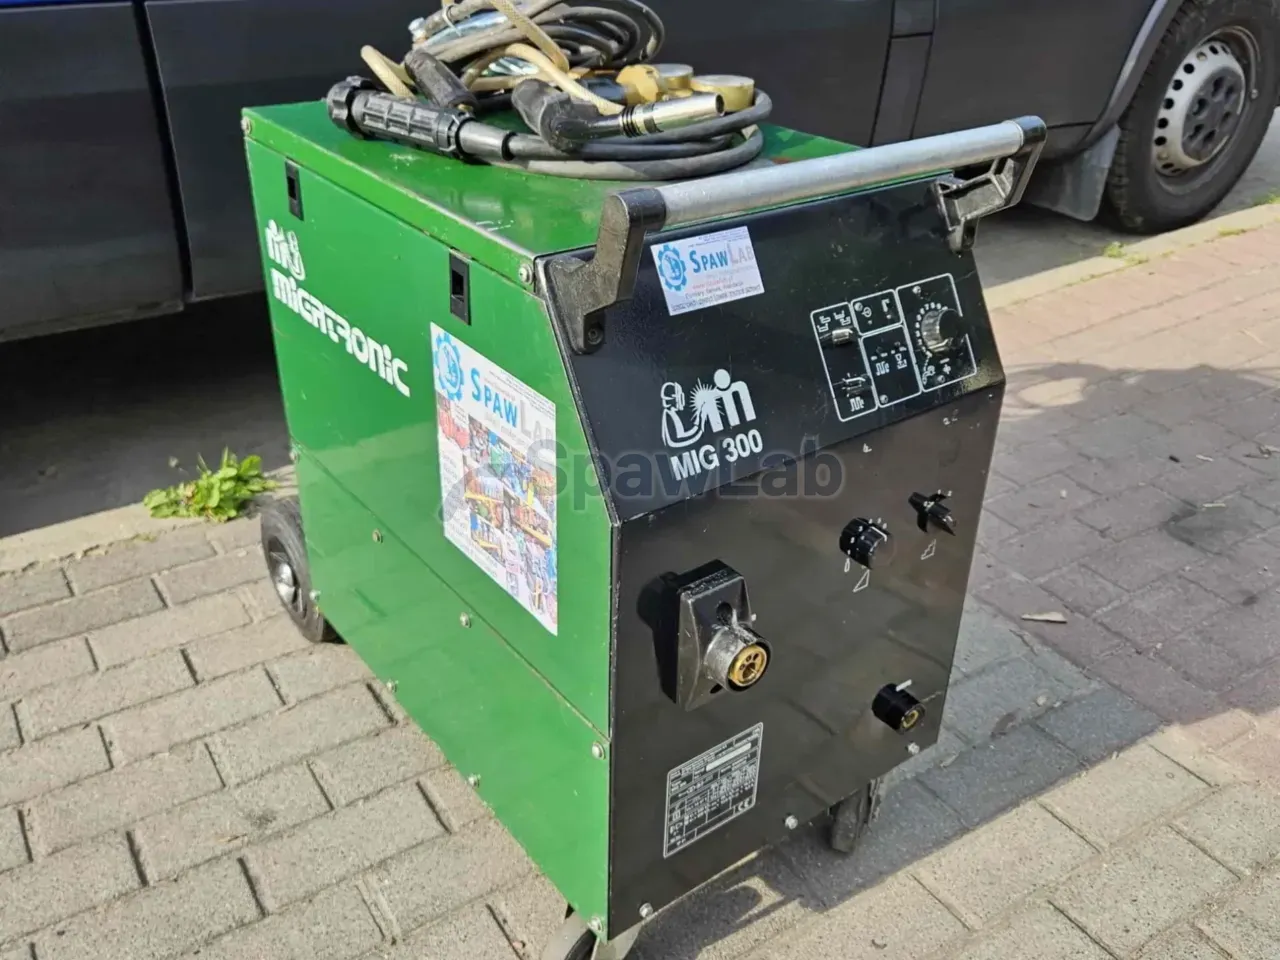
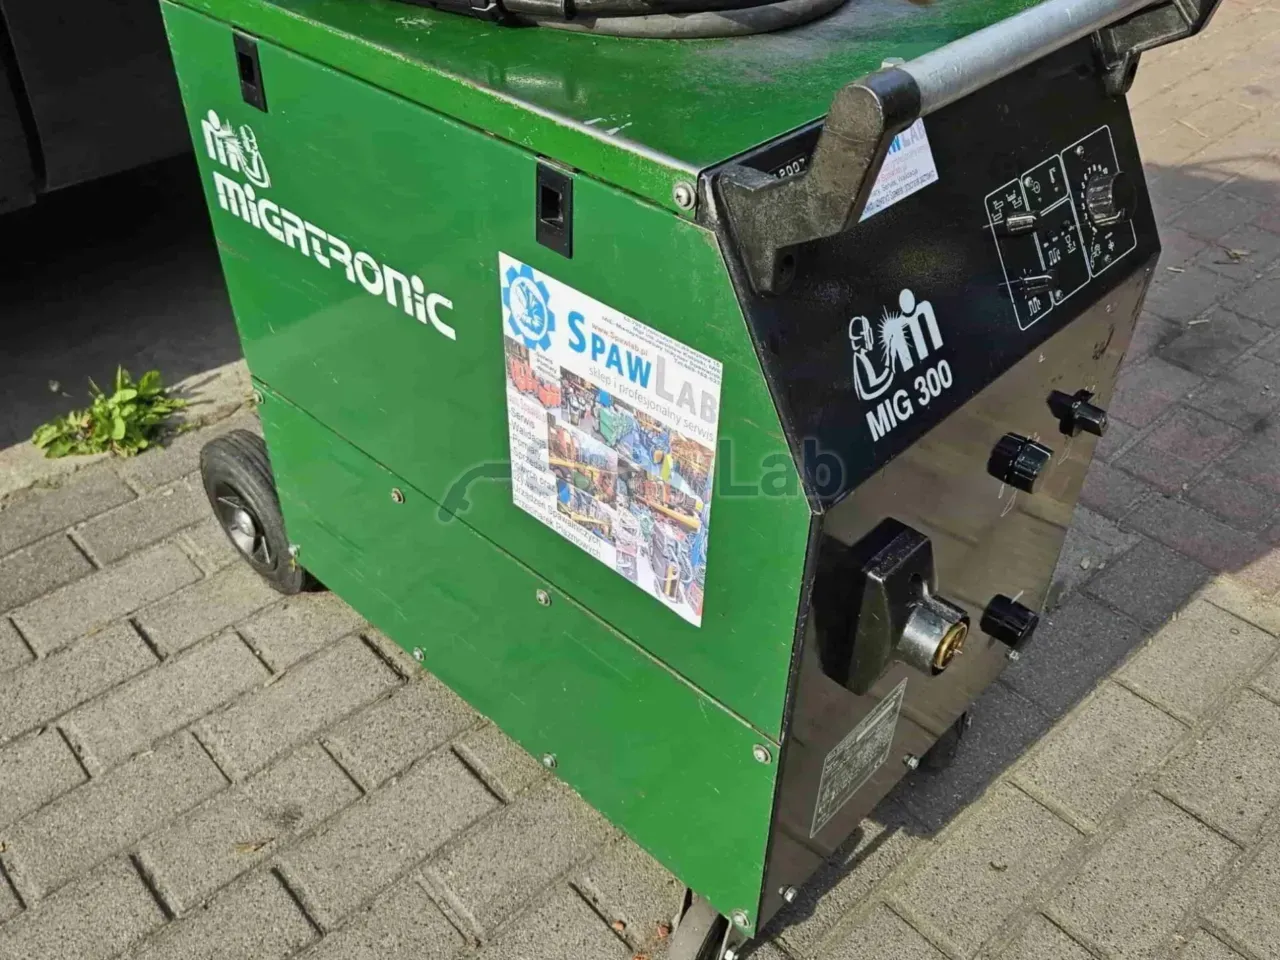
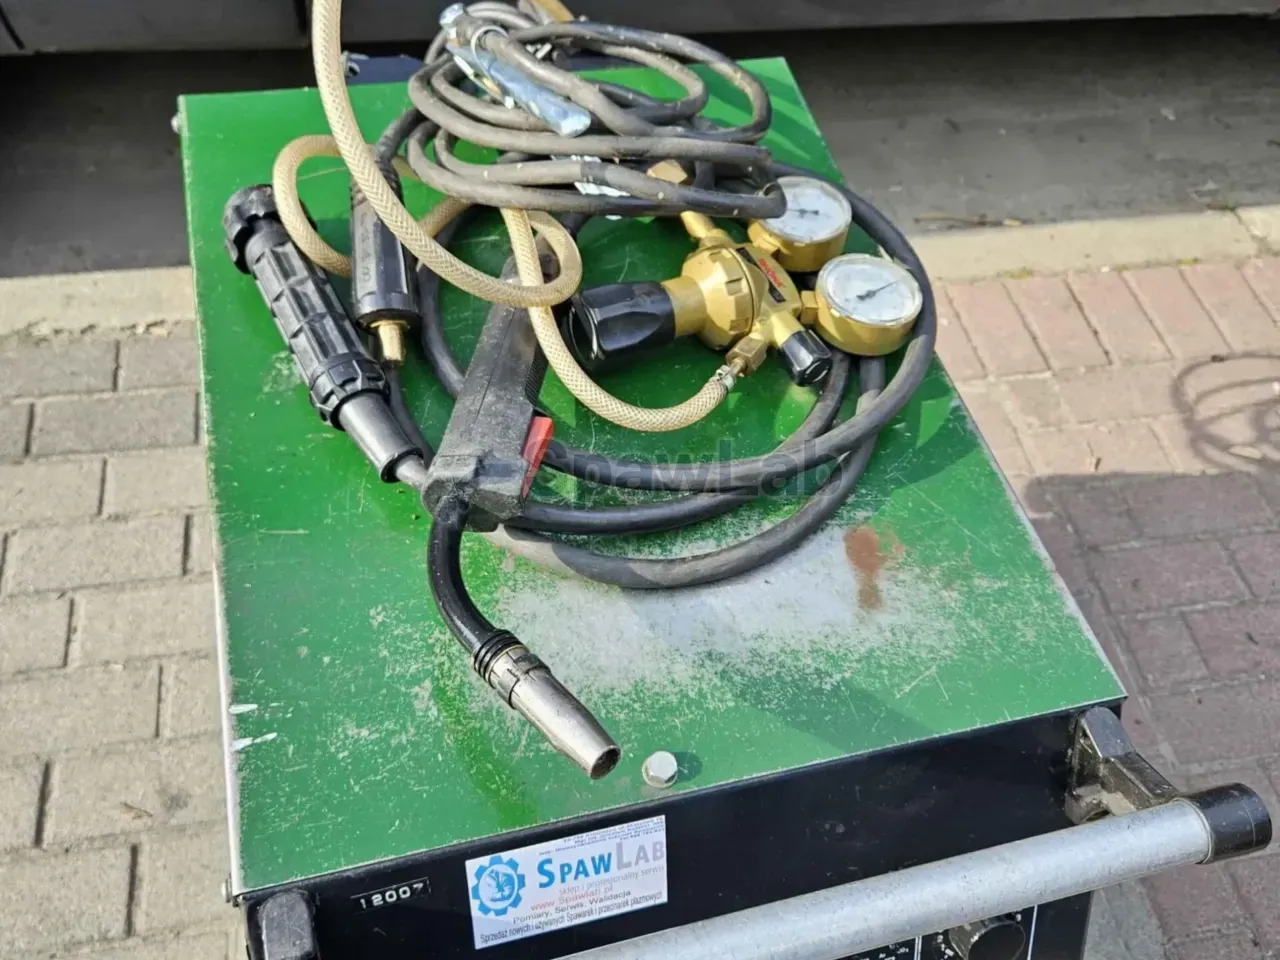
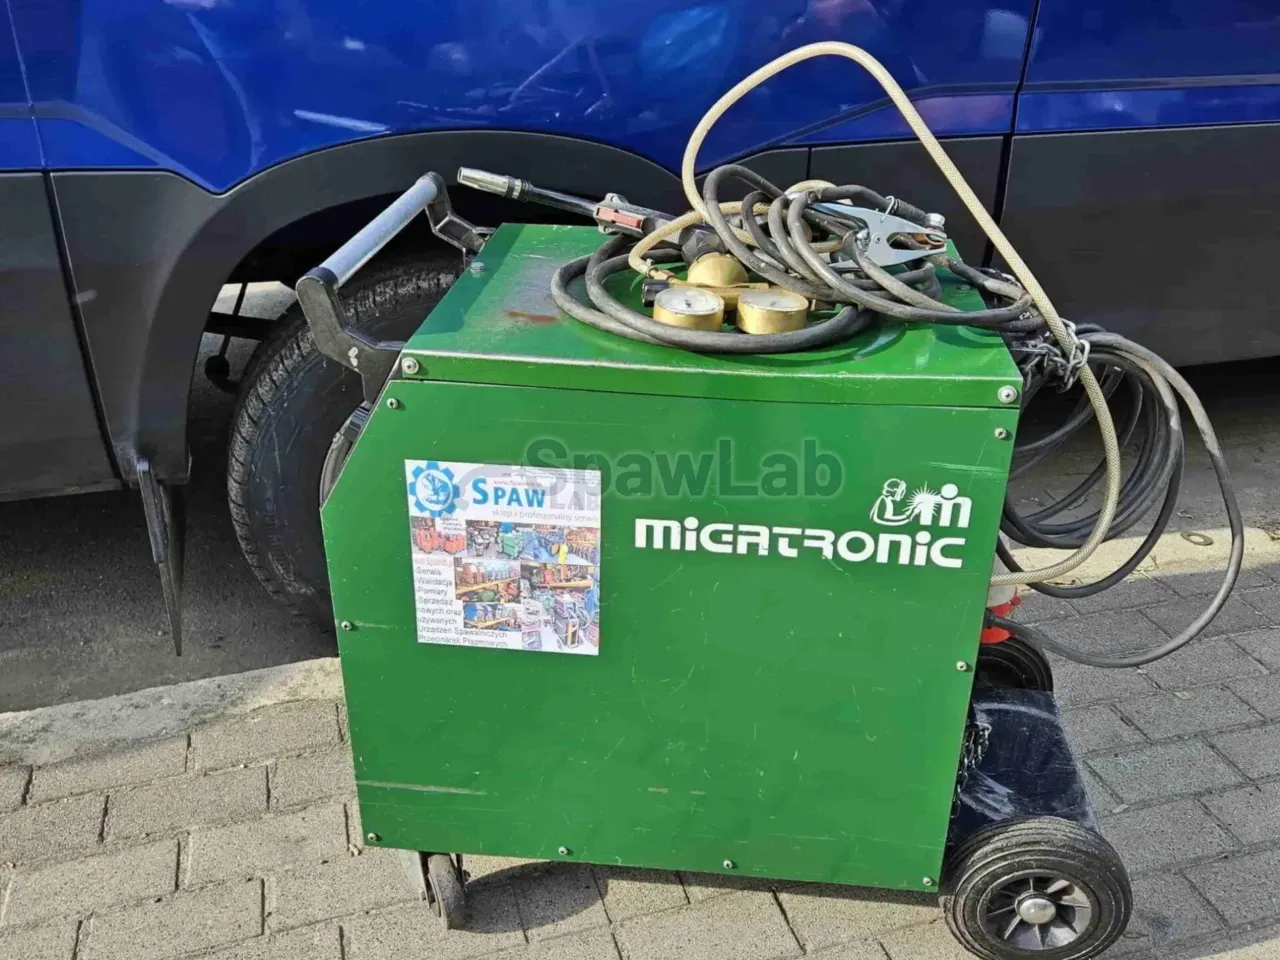
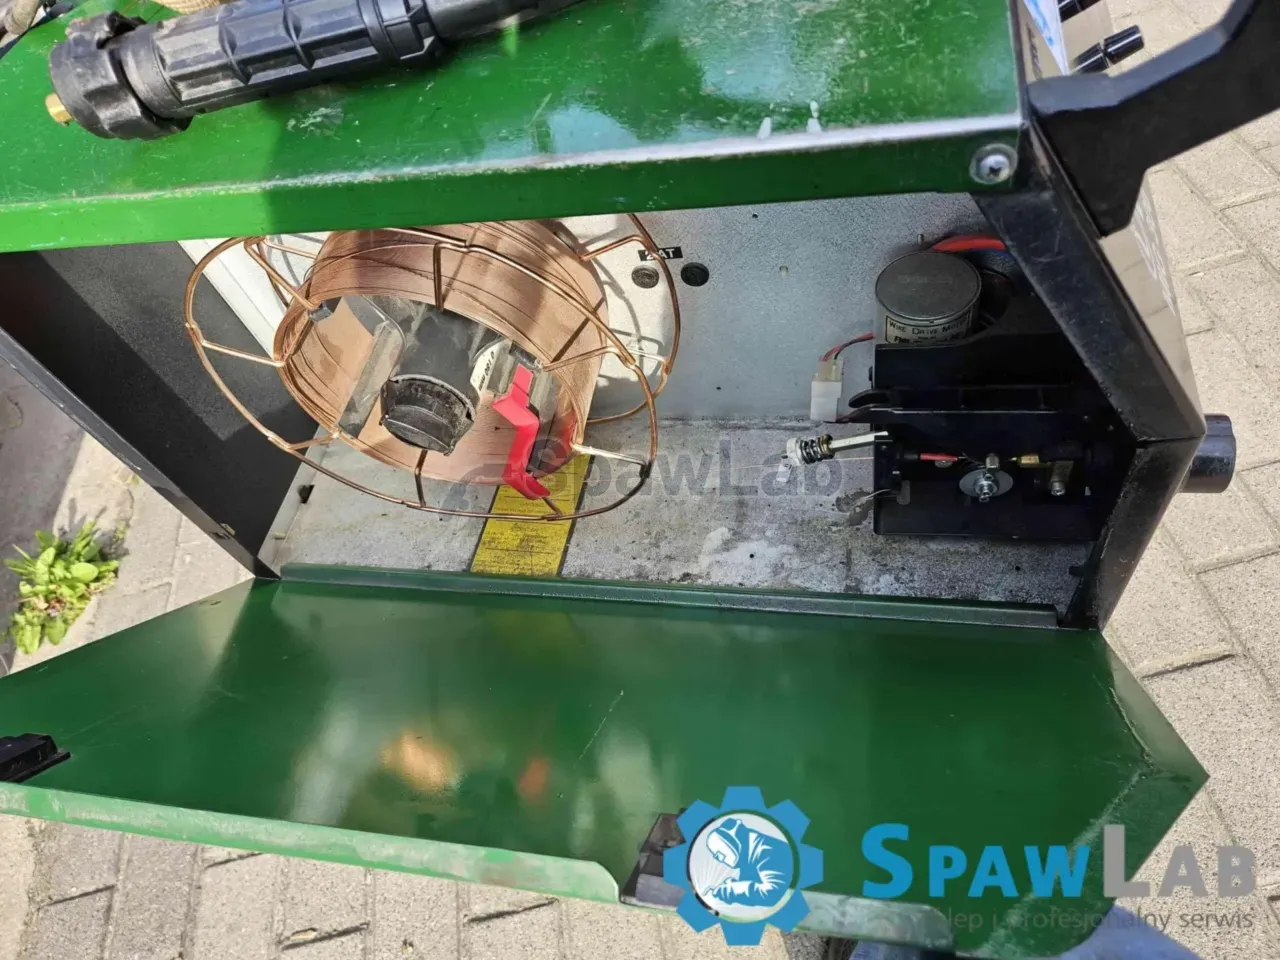


Migatronic MIG 300 ist ein MIG/MAG-Schweißgerät in Transformatorbauweise mit Kupferwicklung, gebaut für Kohlenstoffstahl. Die Unterlagen nennen 285 A bei 35% Einschaltdauer und 170 A bei Dauerlast von 100%, bei einer Versorgung mit 3 x 400 V. Die Lichtbogenspannung stellen Sie gestuft von 14 V bis 27 V ein, und der Zweirollenvorschub sitzt im Gehäuse der Stromquelle.
Wofür diese Maschine gedacht ist
Das ist eine Stromquelle für gewöhnliches, schweres MIG/MAG-Schweißen in Kohlenstoffstahl. Die Reserve von 285 A bei 35% Einschaltdauer reicht für Kehlnähte in Profilen und Blechen mittlerer Dicke, und im Dauerbetrieb gibt die Maschine 170 A ab, lange Raupen ziehen Sie also ruhig und ohne Stillstände zum Abkühlen. Die Stromquelle wurde als Lösung für anspruchsvollere Werkstattarbeiten sowie für mittlere, wiederholbare Fertigungsserien beschrieben. Der Transformataufbau hat keine Inverterschaltungen, dadurch verträgt er Staub und Bedingungen, in denen empfindliche Elektronik schnell ausfällt.
MIG/MAG ist das Schweißen mit kontinuierlich zugeführtem Draht unter Schutzgas. Der Lichtbogen brennt zwischen dem Drahtende und dem Werkstoff, der Draht schmilzt und füllt die Fuge sofort, Sie legen also mehr Schweißgut je Minute ab als mit der umhüllten Elektrode und schlagen nach jeder Raupe keine Schlacke ab. Dieses Verfahren nimmt Arbeiten auf, bei denen die Leistung und lange, wiederholbare Verbindungen in Kohlenstoffstahl zählen: Gitter, Rahmen, Konsolen, Beplankungsblech, Reparaturen von Landtechnik. Die Steuerung ist analog, ohne synergische Programme, die Wahl von Spannung und Vorschub bleibt also beim Schweißer, dafür sehen Sie jede Einstellung am Drehknopf und am Schalter und nicht im Menü einer Anzeige.
Der Hersteller richtete dieses Modell an Blechwerkstätten, die Leichtindustrie und das Schlosserhandwerk. Das Datenblatt nennt konkrete Arbeiten: das kurzfristige Schweißen von Fahrzeugrahmen mit festen Verbindungen aus Kohlenstoffstahl, das Fertigen von Stahlelementen mittlerer Dicke bis etwa 10 mm, die Regeneration von Aufbauten und Anhängern in landwirtschaftlichen Betrieben, das schlosserische Formen von Schiebetoren, Blechüberdachungen und tragenden Podesten, das Verbinden von Blechen in der Karosseriearbeit mit gleichmäßigem Punktzyklus sowie die Ausführung von Stahlbehältern ohne Belastungen und ohne Nachweise der Dichtheit für den Seeverkehr.
Den Brenner kühlt das Schutzgas, die Maschine passt also zu unterbrochener Arbeit: Heften, kurze Raupen, Montage von Konstruktionen, Reparaturen. Der Drahtvorschub ist in der Stromquelle verbaut und nimmt große Spulen K300 auf, dadurch wechseln Sie den Draht bei längeren Serien seltener. Die gestufte Spannungsregelung und die stufenlose Einstellung des Drahtvorschubs sind die ganze Parametersteuerung, das verkürzt die Einarbeitung eines neuen Mitarbeiters und vereinfacht die Reparatur vor Ort.
Funktionen und Ausstattung
- Transformator mit voller Kupferwicklung: Kupfer leitet den Strom besser und führt die Wärme besser ab als billigere Aluminiumwicklungen, dadurch hält die Stromquelle stabile 285 A, spritzt weniger und legt eine flache Nahtoberfläche. Der Nachteil dieses Aufbaus ist die große Masse von Kern und Wicklungen.
- Gestufte Regelung der Ausgangsspannung von 14 V bis 27 V: mit dem Schalter wählen Sie die Stufe nach Werkstoffdicke und Drahtdurchmesser, und zwar vor der Raupe, denn während des Brennens korrigieren Sie die Spannung nicht mehr.
- Eingebauter Zweirollenvorschub: die Antriebsrolle mit der Andruckrolle schiebt den Draht von der Spule durch die Seele zum Brenner, die Anordnung führt harte Drähte aus Kohlenstoffstahl an kurzen Seelen von drei Metern. Ein einfacher Antriebsweg bedeutet weniger Reibteile zum Tausch und einen schnelleren Wechsel des Drahtes.
- Aufnahme von Spulen K300: die größten Standardspulen passen in das Gehäuse, was die Arbeitszeit zwischen den Drahtwechseln verlängert.
- Betriebsarten 2T und 4T: im Zweitakt brennt der Lichtbogen so lange, wie Sie den Taster des Brenners halten, im Viertakt bleibt der Strom nach dem Loslassen des Tasters und erst ein weiteres Drücken löscht ihn, was die Hand bei mehrere Meter langen Verbindungen an Rohren und Rahmen entlastet. Den Viertakt mögen Hersteller von Metallbehältern und Toren, die Teile in gleichmäßigem Rhythmus ablegen.
- Regelung der Drahtrückbrandzeit (burn-back): mit einem Potentiometer stellen Sie ein, wie lange der Strom nach dem Anhalten des Vorschubs fließt, damit der Draht nicht am erkaltenden Schmelzbad festklebt und der Auslass der Stromdüse vor dem nächsten Zünden frei ist. Die Einstellung bessern Sie nach jeder größeren Änderung von Vorschub, Spannung und Gasfluss nach.
- Punktschweißen mit Timer: die Uhr trennt den Strom nach der vorgegebenen Zeit, jeder Punkt bekommt also dieselbe Wärmemenge, und dünne Profile verziehen sich nicht und brennen nicht durch. Der Timer erkennt eine schmutzige Oberfläche nicht, bei geöltem oder lackiertem Blech lässt er trotzdem die volle Stromzeit laufen.
- Intervallschweißen: die Maschine wechselt kurze Abschnitte der Raupe mit Pausen ab, dadurch sammelt sich die Wärme in der Verbindung nicht an und Rohre sowie dünnwandige Teile verziehen sich weniger. Der Preis ist ein langsamerer Fortschritt beim Schweißen langer Abschnitte.
- Kühlung des Brenners mit Schutzgas: eine einfache Anordnung ohne Flüssigkeit, ohne Pumpe und ohne Kreis, der gewartet werden muss, dafür mit Pausen bei den höchsten Strömen.
Technische Daten
| Marke | Migatronic |
|---|---|
| Typ | MIG/MAG-Schweißgerät in Transformatorbauweise |
| Netzspannung | 3 x 400 V |
| Erforderliche Absicherung | 16 A |
| Maximaler Schweißstrom | 285 A bei 35% Einschaltdauer |
| Strom bei Dauerlast | 170 A bei 100% Einschaltdauer |
| Schweißstrom laut Datenblatt des Shops | bis 300 A |
| Regelung der Ausgangsspannung | gestuft, von 14 V bis 27 V |
| Schweißverfahren | MIG/MAG |
| Aufbau des Transformators | Kupferwicklung |
| Drahtvorschub | 2 Rollen, eingebaut, Spulen K300 |
| Brennerkühlung | Schutzgas |
| Werkstoffdicke laut Anwendungen | bis etwa 10 mm |
Worauf Sie achten sollten
Die Maschine braucht eine CEE-Steckdose mit 3 x 400 V, und die Unterlagen nennen eine Absicherung von 16 A. Den Brenner kühlt Gas, machen Sie bei langen Raupen nahe 285 A also Pausen, sonst erwärmen sich der Griff und die Stromleitung. Eine Einschaltdauer von 35% bedeutet, dass Sie in einem Fenster von zehn Minuten dreieinhalb Minuten mit vollem Strom schweißen, erst das Heruntergehen auf 170 A gibt Arbeit ohne Begrenzung. Die Regelung ist gestuft, die Spannung korrigieren Sie während des Brennens also nicht, Sie wählen die Stufe vor der Raupe, und zwischen 14 V und 27 V haben Sie feste Schwellen und keine stufenlose Einstellung.
Der Zweirollenvorschub führt harte Stahldrähte. Weicher Aluminiumdraht kann sich an einer langen Seele im Förderweg aufwickeln, zu Aluminium passt ein Vierrollenantrieb oder eine Push-Pull-Anordnung besser. Bei dünnen und weichen Legierungen können zwei Rollen auch auf dem Draht durchrutschen, wenn der Brenner stark gebogen ist. Prüfen Sie den Zustand von Rollen, Führung und Stromdüse, denn das sind Verschleißteile und von ihnen hängt die gleichmäßige Förderung ab.
Die Masse des Transformators und des Kerns aus Siliziumblechen ist groß, das Tragen der Stromquelle in eine andere Etage verlangt einen Wagen oder zwei Personen. Das Datenblatt nennt weder Masse noch Abmessungen, fragen Sie vor dem Transport danach.
Dieses Gerät ist verkauft
Diese Maschine ist bereits an einen Kunden gegangen. Ähnliche Geräte finden Sie unten, und wenn Sie dasselbe Modell möchten, hinterlassen Sie Ihre Kontaktdaten im Formular, wir melden uns, sobald das nächste eintrifft.