


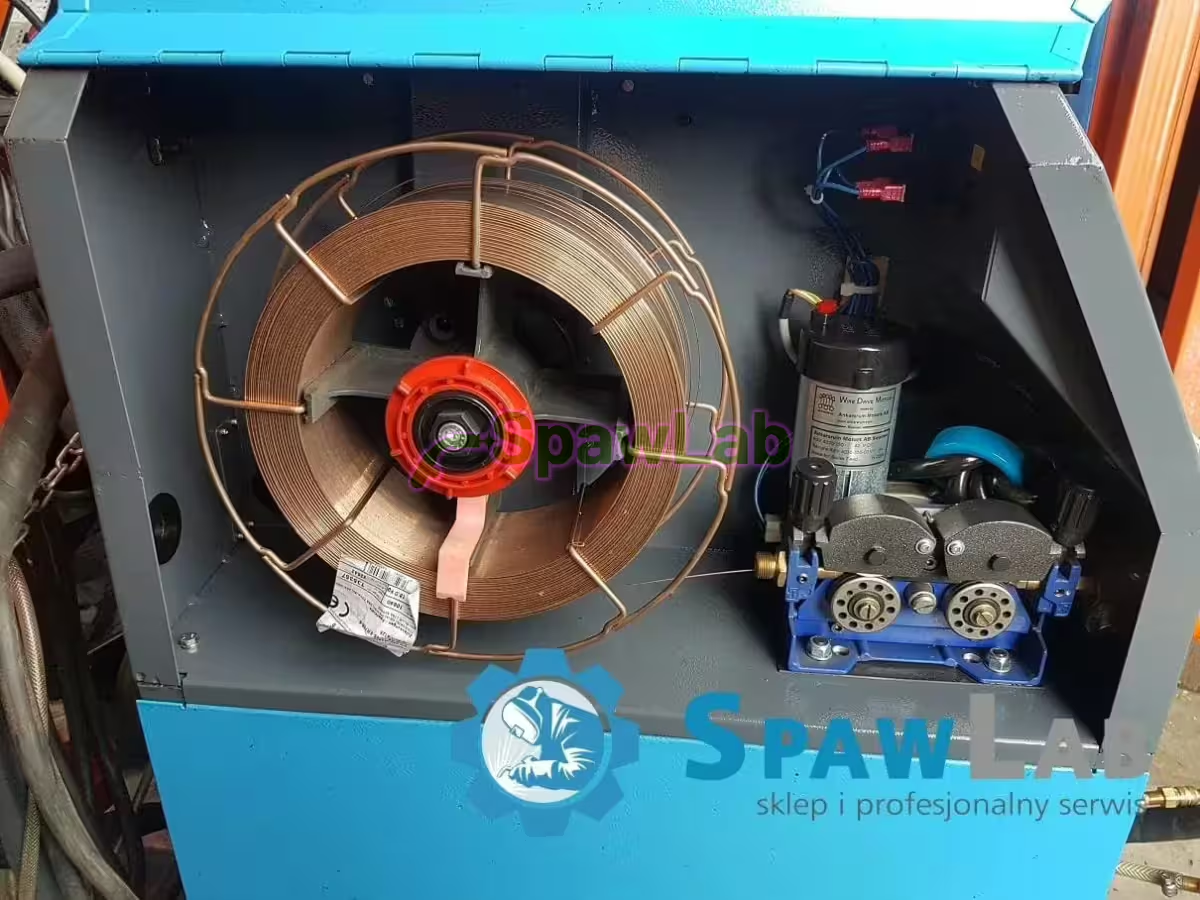
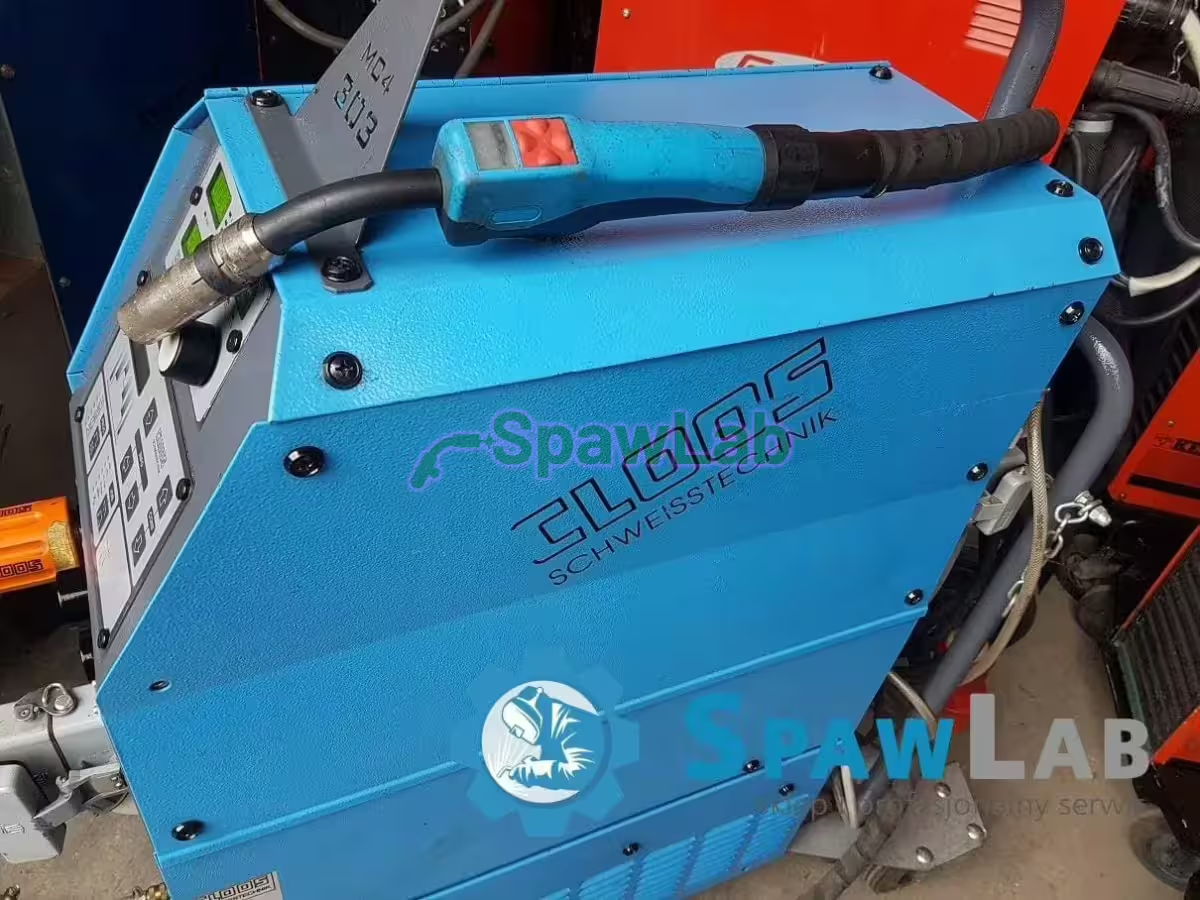

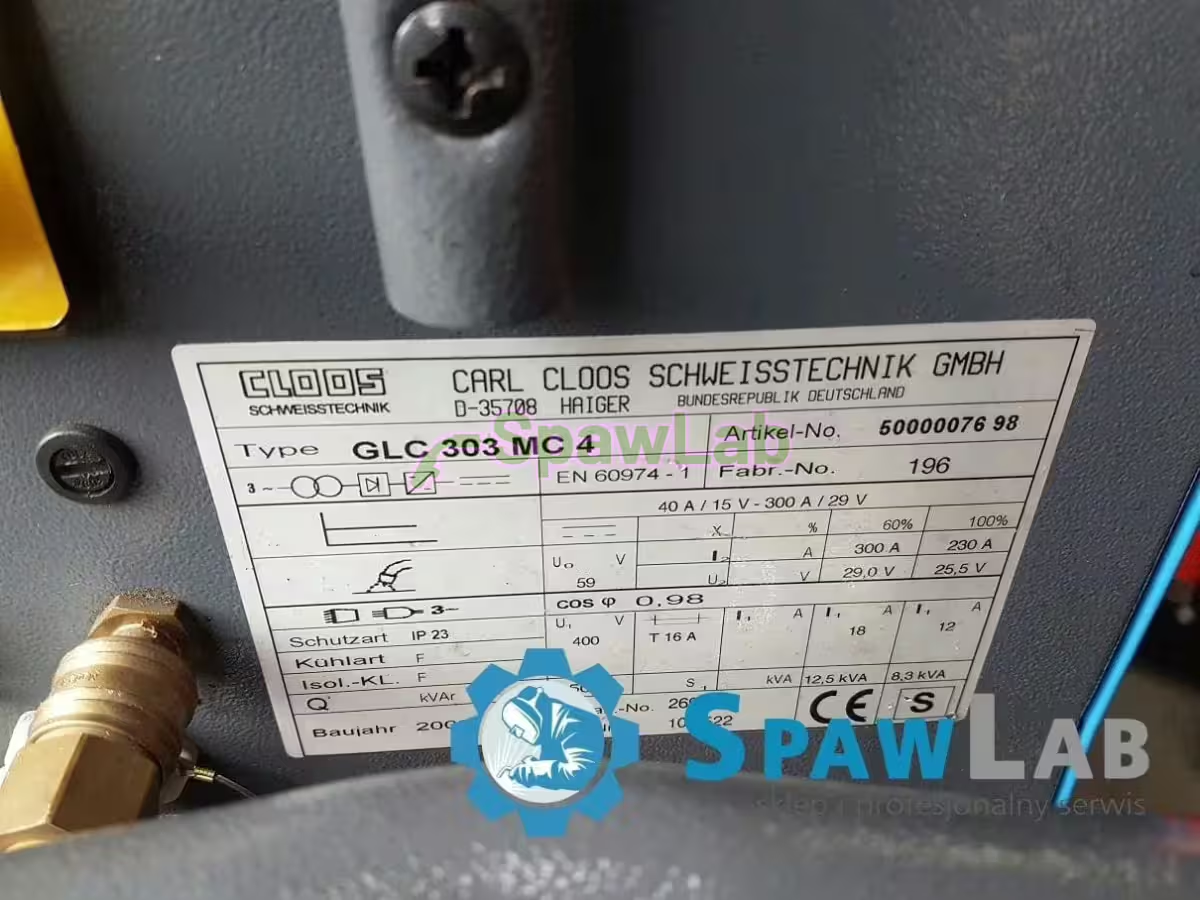



Cloos GLC 300A MC4 to inwerterowy półautomat MIG/MAG na 400 V, z zintegrowanym obiegiem chłodzenia cieczą i palnikiem 3 m sterowanym z rękojeści. Źródło daje 300 A przy cyklu 60% i 230 A przy cyklu 100%, a cały zestaw waży 200 kg.
Do czego ta maszyna
To źródło do pracy w ciężkich warunkach przemysłowych: hale produkcyjne, sektor motoryzacyjny, zakłady blacharskie i regeneracja części maszyn. Przy cyklu 100% trzyma 230 A, więc długie elementy z profili hutniczych spawasz bez przerw na stygnięcie, a szczyt 300 A bierzesz przy cyklu 60%, przy przetapianiu grubszych materiałów konstrukcyjnych. Zasilanie z sieci trójfazowej 400 V trzyma stabilną moc także przy dużym obciążeniu na linii prefabrykacyjnej, bez mikroskopijnych spadków napięcia, które przy długich spoinach widać w licu.
Maszyna obsługuje kilka procesów. W MIG/MAG masz synergię, puls i lutospawanie drutem na osnowie miedzi. Po przezbrojeniu pracuje też w TIG oraz elektrodą otuloną, co przydaje się w utrzymaniu ruchu, gdy jedno stanowisko musi obsłużyć różne naprawy. W pamięci są programy pod stal nierdzewną, węglową i drobnoziarnistą.
Typowe zadania to seryjne spawanie profili ze stali stopowej prądem pulsującym, naprawa blach karoseryjnych lutospawaniem, spawanie nośnych ram przestrzennych z pełną wydajnością 300 A, wznoszenie wiat stalowych elektrodą otuloną, seryjne łączenie formatek rurociągów na gotowych programach do stali nierdzewnej oraz regeneracja naczep, gdzie prąd korygujesz wprost z palnika.
Funkcje i wyposażenie
- Architektura inwerterowa. Tranzystory mocy przetwarzają napięcie 400 V na stabilny łuk prądu stałego, bez spadków napięcia przy pracy pod obciążeniem. Źródło daje do 300 A przy cyklu 60% i 230 A przy cyklu 100%. Modułowa elektronika przelicza parametry łuku na bieżąco, także przy skomplikowanych spoinach.
- Zintegrowany obieg chłodzenia cieczą w podwoziu. Pompa tłoczy chłodziwo wężami zespolonego uchwytu i odbiera ciepło spod dyfuzora gazowego oraz dyszy prądowej, dzięki czemu części eksploatacyjne nie topią się przy maksymalnym obciążeniu, a pojedynczy ścieg kładziesz dłużej. Pompa wody jest tu wymogiem, a nie dodatkiem, bo spawacze scalają stalowe burty i obudowy maszyn przez kilkanaście godzin.
- Palnik 3 m na 400 A sterowany z rękojeści. Przyciski pod kciukiem zmieniają prąd i korygują napięcie, więc nie schodzisz z rusztowania i nie podnosisz maski, żeby podejść do panelu. Potencjometrami i przyciskami na rączce wywołasz drobne odchylenie napięcia albo przesuniesz bazowe natężenie zaprogramowanej fali, więc poprawisz błąd szczeliny bez gaszenia łuku. Pakiet trzeba przy tym traktować ostrożnie, bo rzucanie lancy z wysokości na stół ślusarski niszczy izolację.
- Cyfrowe linie synergiczne. Oprogramowanie wiąże posuw drutu z napięciem łuku, a ty ustawiasz jedną wielkość, na przykład grubość spawanej stali. Skraca to dobór parametrów i ogranicza przyklejenia na krawędzi złącza.
- Pamięć programów dla stali nierdzewnej, węglowej i drobnoziarnistej. Z konsoli wywołujesz gotowe zestawy nastaw, więc obróbka jest powtarzalna także wtedy, gdy przy maszynie staje mniej wprawny operator.
- Spawanie łukiem pulsującym. Powtarzalne skoki natężenia odrywają kroplę bez zwarcia z jeziorkiem, przez co wprowadzasz mniej ciepła w cienkościenne stelaże, a odprysków wokół dyszy jest tyle, że profili kwasoodpornych nie trzeba szlifować przed lakierowaniem. Puls ma przewagę przy montowaniu rurociągów przesyłowych na wysokich ramach przestrzennych, gdzie lico ma być równe.
- Lutospawanie niskoenergetyczne drutami na osnowie miedzi, na przykład CuSi3. Krótki, skupiony łuk wtapia tylko materiał dodatkowy i nie niszczy powłoki cynkowej na poszyciu, więc nadaje się do renowacji nadwozi i do napraw blacharskich bez falowania blachy. Chroni to warstwę antykorozyjną przed utlenieniem i ogranicza wypaczenia, które przy klasycznym MIG bierze się z nadmiaru ciepła, dlatego metodę stosuje się przy nadwoziach zabytkowych i w stacjach montażowych.
- Praca w TIG po przełączeniu sterowania i zapięciu złącza z reduktorem. Elektroda wolframowa i prąd stały pozwalają naprawiać gniazda zaworowe i drobną armaturę rurową.
- Spawanie elektrodą otuloną. Program dopasowuje charakterystykę do elektrod zasadowych i rutylowych, a proces obywa się bez butli z gazem, więc sprawdzi go robota na zewnątrz i przy grubo malowanych wspornikach maszyn rolniczych. Kosztem jest skrobanie grubego żużlu, które spowalnia układanie kolejnych warstw w spoinach pachwinowych.
- Podwozie jezdne pod cały zestaw.
Dane techniczne
| Marka | Cloos |
|---|---|
| Technologia źródła | inwerterowa |
| Procesy | MIG/MAG z pulsem i synergią, lutospawanie, TIG, MMA |
| Zasilanie | 400 V, trzy fazy |
| Prąd przy cyklu 60% | 300 A |
| Prąd przy cyklu 100% | 230 A |
| Układ chłodzenia uchwytu | cieczą, zintegrowany |
| Przewód MIG w zestawie | 3 m, na 400 A, sterowany z rękojeści |
| Wymiary | 120 x 80 x 150 cm |
| Masa zestawu | 200 kg |
Co dostajesz
- źródło Cloos GLC 300A MC4
- palnik 3 m na 400 A sterowany z rękojeści
- zintegrowany obieg chłodzenia cieczą
- podwozie jezdne
Na co zwrócić uwagę
Zestaw waży 200 kg przy wymiarach 120 x 80 x 150 cm, więc do rozładunku weź wózek paletowy i przygotuj stałe miejsce, mimo że maszyna ma podwozie jezdne. Zasilanie 400 V wymaga gniazda siłowego, a wartości zabezpieczenia opis nie podaje. Obieg cieczy trzyma się na ciśnieniu w przewodach: załamana rurka zwrotna kończy się przegrzaniem pakietu prądowego, dlatego węże prowadź bez ostrych łuków, a poziom płynu i pompę sprawdzaj przed pracą. Radiatory trzeba regularnie przedmuchiwać, bo wilgotny pył stalowy osadza się na elektronice. Palnik ma 3 m, więc przy większych konstrukcjach policz odległość od stanowiska do detalu.
Do lutospawania drutem miedzianym wymień wkład w uchwycie na teflonowy, załóż gładkie rolki napędowe i podaj czysty argon, inaczej miękki drut będzie się zacinał. Krzywe synergiczne działają poprawnie tylko z tą osłoną gazową, pod którą zostały zapisane, a bloki pamięci są zamknięte i nie pozwalają wyjść poza zakres z instrukcji. Tryb TIG w tej maszynie jest rozwiązaniem zastępczym: zajarzenie jest proste, bez układów czystej inicjacji ze źródeł przeznaczonych tylko do TIG, a do pracy potrzebujesz palnika z zaworkiem argonu. Puls pracuje głośno, więc ochronniki słuchu są na miejscu. Kompletację i wygląd sprawdź przed decyzją.
Ten egzemplarz jest sprzedany
Maszyna trafiła już do klienta. Podobne egzemplarze znajdziesz niżej, a jeśli chcesz taką samą, zostaw kontakt w formularzu, damy znać, gdy wjedzie kolejna.